Mais de 50,000 componentes de módulos de automação de grande sucesso.

Guia de aterramento do sensor de proximidade Bently Nevada 3300 XL

Bently Nevada 3300 XL Proximitor Aterramento: Melhores Práticas de Isolamento da Casca

Em sistemas críticos de proteção de máquinas, os engenheiros frequentemente negligenciam a instalação correta dos transdutores de proximidade. Protocolos de aterramento mal configurados costumam desencadear problemas graves. Esses problemas incluem ruído no sinal de vibração do eixo, deriva da tensão no entreferro da sonda e alarmes falsos inesperados em equipamentos rotativos, como turbinas a vapor ou compressores centrífugos.

Na Powergear X Automation, nossos especialistas de campo frequentemente se deparam com uma dúvida técnica recorrente: o terminal GND do sensor de proximidade 3300 XL deve ser conectado diretamente à sua carcaça metálica externa? Além disso, é necessário isolar eletricamente a carcaça do sensor do painel traseiro do gabinete durante a instalação em campo? Vamos analisar as respostas técnicas precisas com base nos padrões globais de automação industrial.

Análise técnica do terminal GND do Proximitor 3300 XL

O terminal GND de um sensor de proximidade Bently Nevada 3300 XL padrão não é um simples ponto de aterramento para proteção. Em vez disso, ele serve como referência de sinal essencial e terminação de blindagem para a sonda de correntes parasitas. Os sinais elétricos brutos dessas sondas de proximidade variam em uma escala delicada de milivolts. Portanto, o sistema requer um controle rigoroso de interferência eletromagnética (EMI) para proteger a integridade do sinal contra inversores de frequência (VFDs) de alta potência e painéis elétricos de máquinas pesadas.

De acordo com as normas API 670 para sistemas de proteção de máquinas, o aterramento inadequado do sinal introduz ruído de modo comum significativo. Por exemplo, um caminho incorreto gera facilmente interferência de frequência de 1X a velocidade de operação. Como resultado, os sistemas de controle registram picos de vibração fantasmas. Esse ruído indesejado acaba levando a desligamentos de emergência dispendiosos e desnecessários.

A carcaça metálica externa se conecta ao terminal GND?

Para arquiteturas de hardware padrão do Bently Nevada 3300 XL, a carcaça metálica externa apresenta continuidade com o terra (GND) do circuito interno. Essa baixa resistência pode ser facilmente verificada com um multímetro digital durante as verificações de pré-comissionamento a seco. No entanto, certificações específicas para áreas classificadas como perigosas e à prova de explosão podem introduzir diferenças sutis no isolamento estrutural.

Nossa experiência prática em manutenção de campo indica que você nunca deve confiar cegamente nessa conexão da carcaça como um caminho de aterramento primário. Na verdade, se a carcaça do sensor fizer contato mecânico direto e não intencional com a placa de montagem do painel de controle, cria-se um caminho de aterramento paralelo não regulamentado. Os engenheiros devem mapear sistematicamente todo o circuito antes do comissionamento final com a energização.

Por que o isolamento da placa do gabinete evita loops de terra

O objetivo principal de isolar a carcaça do Proximitor não é interromper completamente a ligação à terra. Pelo contrário, o isolamento impede a formação de loops de terra destrutivos. Ao montar o sensor diretamente em uma placa metálica do gabinete, você inadvertidamente estabelece um caminho de circuito descontrolado: GND do Proximitor para a carcaça externa, depois para a placa do gabinete, em seguida para o PE da planta e, finalmente, de volta para a camada de blindagem.

Em sistemas de controle distribuído (DCS) de grande escala ou redes de automação industrial com múltiplos trens, diferentes pontos de aterramento físico desenvolvem naturalmente pequenas diferenças de potencial. Consequentemente, uma corrente de loop flui diretamente pelo circuito de medição. Para eliminar esse problema, os engenheiros de automação industrial devem utilizar isoladores de trilho DIN não condutores especializados, blocos de montagem isolados ou arruelas de nylon.

Estratégia especializada de instalação e blindagem em campo

Para garantir confiabilidade impecável a longo prazo em ambientes de automação industrial com alta vibração, as equipes de instalação devem implementar uma estratégia rigorosa de aterramento em ponto único. Essa técnica comprovada impede que correntes parasitas contaminem o caminho do sinal.

  • ✅ Impor aterramento em ponto único: Conecte a blindagem do cabo de extensão somente no rack do monitor ou na barreira da área segura, nunca em ambas as extremidades simultaneamente.
  • ⚙️ Previna o estresse mecânico: Deixe sempre uma folga adequada no cabo coaxial da sonda para evitar quedas intermitentes de conexão causadas por vibração estrutural contínua.
  • 🔧 Proteção contra picos de tensão: Instale dispositivos de proteção contra surtos (DPS) secundários e de alta qualidade se os cabos passarem por estruturas de tubulação externas ou zonas de alta incidência de raios.

Análise especializada da Powergear X Automation: Observamos que mais de 40% das flutuações de vibração após a inicialização decorrem do afrouxamento mecânico das presilhas do trilho DIN, e não de falhas reais da máquina. O uso de blocos de terminais robustos com fixação por parafuso e barreiras isolantes reforçadas traz benefícios significativos na prevenção de paradas operacionais prolongadas.

Cenário de aplicação industrial no mundo real

Considere uma grande instalação petroquímica que utiliza um rack Bently Nevada 3500 interligado a um sistema DCS central da Honeywell para monitorar um compressor de gás de síntese de alta pressão. Durante o comissionamento inicial, as leituras de vibração do eixo no Canal 3 apresentaram um nível de ruído de 50 Hz extremamente instável. A equipe de campo identificou o problema em uma caixa Proximitor sem isolamento térmico, montada diretamente em uma viga de aço estrutural.

Como a viga de aço estava em um potencial de terra ligeiramente diferente do da sala de controle remota dos instrumentos, uma corrente de loop constante interferia no sinal do sensor de proximidade. A solução foi simples: a equipe de manutenção inseriu uma placa de isolamento fenólico de 5 mm de espessura sob o trilho DIN do Proximitor e desacoplou a carcaça da estrutura de aço local. Instantaneamente, o ruído do sinal retornou aos níveis nominais e a tensão de gap do monitor estabilizou completamente.

Perguntas Frequentes (FAQs)

P1: É sempre obrigatório isolar o Proximitor 3300 XL da placa do painel?
Não, isso depende inteiramente da arquitetura do seu sistema. Se você estiver usando uma caixa de fibra de vidro pré-fabricada da Bently Nevada ou um gabinete de instrumentos com aterramento de fábrica e uma única malha de aterramento unificada, isolamento adicional pode não ser necessário. No entanto, em gabinetes de diferentes fornecedores que contenham partidas de motores de alta potência ou inversores de frequência, o uso de blocos isolantes é altamente recomendado para isolar o sinal.

P2: Posso substituir diretamente um Proximitor 3300 XL por modelos Bently Nevada mais antigos?
A substituição direta raramente é aconselhável sem verificar a compatibilidade total do sistema. É imprescindível verificar minuciosamente o diâmetro específico da ponta da sonda de correntes parasitas, o comprimento elétrico total do cabo de extensão (normalmente configurações de 5 ou 9 metros), a tensão de alimentação do sistema e as configurações do fator de escala programadas nos módulos do software de monitoramento 3500.

P3: Como posso testar se meu Proximitor está devidamente isolado do aterramento do gabinete?
Primeiro, desconecte completamente a ponta de prova de entrada e os fios do sinal de saída do bloco de terminais do Proximitor. Em seguida, selecione a escala de resistência (Ohm) em um multímetro digital. Coloque uma ponta de prova na carcaça metálica do Proximitor e a outra na parte metálica exposta e sem pintura do painel traseiro do gabinete. O multímetro deve indicar circuito aberto ou resistência na faixa de megaohms se a unidade estiver isolada corretamente.

Otimize seus sistemas de proteção de máquinas

Está a configurar uma atualização crítica da sua fábrica ou a procurar componentes autênticos de monitorização de condição para os seus sistemas de proteção de máquinas? Não deixe que detalhes de ligação à terra inadequados comprometam a sua infraestrutura de controlo industrial. Explore o nosso extenso inventário de soluções de hardware de precisão, com certificação global, e contacte hoje mesmo os nossos engenheiros de aplicação, visitando o site da Powergear X Automation , para garantir peças fiáveis ​​para os seus próximos projetos.

Guia de Calibração do Bently Nevada TK-3 | Pontas para Sonda de Proximidade

Bently Nevada TK-3 Guia de Calibração: Verificação 3300XL 8mm Precisão do Transdutor de Proximidade

Sistemas confiáveis ​​de proteção de máquinas dependem fortemente de medições precisas com sondas de proximidade. Em indústrias de processos contínuos, os engenheiros utilizam o sistema de transdutor de proximidade Bently Nevada 3300 XL de 8 mm para monitorar a vibração do eixo e a posição axial. Com o tempo, tensões mecânicas, variações de temperatura ou suportes soltos podem comprometer a precisão do circuito. A calibração em campo, utilizando um instrumento de calibração TK-3, garante que o transdutor, o cabo de extensão e o sensor Proximitor formem um circuito de medição confiável. Na Powergear X Automation, observamos consistentemente que a calibração proativa previne falhas catastróficas em equipamentos e elimina disparos falsos dispendiosos.

Análise técnica: decodificando a sensibilidade da sonda de proximidade de 7.87 V/mm

O sistema de transdutor 3300 XL de 8 mm opera com um fator de escala padrão de 200 mV/mil (7.87 V/mm). Portanto, um deslocamento preciso de 0.25 mm deve resultar em uma variação de tensão de aproximadamente 1.97 V. Durante uma verificação física com um micrômetro TK-3, um desvio significativo desse valor alvo de 2 V indica uma falha no sistema. Os técnicos devem verificar imediatamente os números de peça, os comprimentos dos cabos e inspecionar a escala dos instrumentos. Em nossa experiência na Powergear X Automation, incompatibilidades entre sistemas de 5 e 9 metros frequentemente causam erros de linearidade graves durante testes de campo.

Otimização da tensão de gap da sonda de proximidade para proteção de máquinas

A configuração correta da tensão de folga estática garante que a sonda de proximidade opere dentro de sua zona de medição linear. Os sistemas de controle industrial dependem dessa tensão de referência para manter uma margem de segurança adequada para o monitoramento dinâmico de vibrações. No entanto, uma instalação física inadequada frequentemente faz com que a face do sensor fique muito próxima ou muito distante do eixo alvo. Consequentemente, o sensor pode saturar ou apresentar falhas durante eventos de alta vibração. As equipes de campo devem fixar a sonda firmemente no ponto médio da tensão designada para manter a estabilidade do sinal a longo prazo.

Garantir a compatibilidade de hardware em sistemas de controle distribuídos

Um dos principais problemas na manutenção de sistemas de automação industrial é a mistura de componentes de sensores de proximidade de gerações diferentes. Por exemplo, conectar um sensor 3300 XL mais recente a um sensor Proximitor da série 7200, já obsoleto, distorce os sinais de saída. Os equipamentos industriais modernos exigem estrita conformidade com as fichas técnicas dos fabricantes de equipamentos originais (OEM). Se você substituir um único componente, é necessário recalibrar todo o circuito de medição antes de colocar a máquina em operação novamente. Nossa equipe técnica da Powergear X Automation enfatiza que a verdadeira autoridade do sistema requer a compatibilidade dos comprimentos dos sensores, das impedâncias dos cabos e das configurações dos monitores.

Melhores práticas para eliminar erros de campo durante a calibração do TK-3

  • Manter a rigidez mecânica: Fixe firmemente a sonda de proximidade no dispositivo de calibração TK-3 para evitar flexão durante a montagem.
  • Eliminar a reação negativa: Ao aproximar-se de um ponto de calibração, gire sempre o fuso do micrômetro em uma única direção.
  • Estabilizar leituras: Aguarde alguns segundos para que a tensão de saída do multímetro digital se estabilize antes de registrar os dados.
  • Mitigar o ruído: Direcione os cabos de extensão para longe das linhas de motores de alta tensão para suprimir a interferência eletromagnética.

Cenário de aplicação industrial: Atualização da proteção do turbocompressor

Considere um compressor de gás crítico operando em uma planta petroquímica, gerenciado por um moderno sistema de controle distribuído (DCS). Durante uma parada programada para manutenção, os técnicos atualizaram os sensores de deslocamento do eixo legados para o sistema Bently Nevada 3300 XL de 8 mm. A equipe de engenharia utilizou um instrumento de calibração TK-3 para mapear a resposta de tensão em uma faixa operacional de 2.0 mm. Ao validar a resposta de 1.97 V por incremento de 0.25 mm, eles calibraram com sucesso o rack de monitoramento Bently Nevada 3500. Essa configuração precisa protege o compressor contra vibrações subsíncronas de alta amplitude e evita paradas inesperadas da planta.

Perguntas frequentes sobre a validação de sondas de proximidade

P1: Uma sonda de proximidade 3300 XL de 8 mm pode substituir diretamente uma sonda de 8 mm da série 7200 mais antiga?
Não, eles não são diretamente intercambiáveis ​​sem a substituição do sensor Proximitor. Os sistemas 3300 XL e 7200 utilizam componentes eletrônicos internos diferentes e requerem curvas de calibração específicas para manter a precisão.

Q2: Qual é a principal causa de uma saída de tensão não linear durante um teste de calibração TK-3?
A saída não linear geralmente resulta de um comprimento de sistema incompatível, como usar uma sonda de 5 metros com um cabo de 9 metros, ou uma superfície alvo riscada no disco de calibração.

P3: Com que frequência as instalações industriais devem calibrar os sensores de proximidade de máquinas rotativas?
Recomendamos verificar a calibração da sonda a cada 12 a 18 meses, normalmente durante as janelas de manutenção programadas ou sempre que um componente do sensor for substituído.

Faça parceria com a Powergear X Automation para obter hardware de sistema de controle premium.

Manter a integridade do circuito de proteção de suas máquinas exige componentes de instrumentação autênticos e de alto desempenho. Explore nosso amplo estoque de sensores de proximidade genuínos, módulos de monitoramento e peças de reposição industriais visitando a Powergear X Automation para garantir a confiabilidade operacional da sua planta hoje mesmo.

Falha do Honeywell CC-PAIH51: Guia de Remoção do Slot e EMI

Honeywell Experion PKS CC-PAIH51 Erro de diagnóstico: a remoção afetará os slots adjacentes?

Sistemas de controle industrial exigem confiabilidade contínua. Quando o LED OK em um módulo de entrada analógica de alta densidade Honeywell Experion PKS Série 8 CC-PAIH51 se apaga, os operadores devem agir rapidamente. A árvore de diagnóstico do Experion geralmente sinaliza esse cenário com uma mensagem de Falha de Diagnóstico Interno . Esse alerta indica uma falha de hardware interna ou um erro de autoverificação, e não um problema com o circuito de campo. Engenheiros de planta experientes frequentemente se preocupam com as consequências físicas da remoção desse componente defeituoso. Especificamente, eles temem que um slot vazio possa expor placas de E/S adjacentes à interferência eletromagnética (EMI). Felizmente, o design arquitetônico robusto da plataforma Honeywell Série 8 impede que esse problema afete os módulos vizinhos.

Por que a troca a quente do CC-PAIH51 é segura para placas adjacentes.

O backplane de E/S da Série 8 utiliza isolamento elétrico avançado e design de integridade de sinal. Cada slot funciona de forma independente, pois os barramentos analógicos, digitais e de comunicação dependem de roteamento isolado, em vez de uma arquitetura aberta. Além disso, o CC-PAIH51 não atua como repetidor ou nó de retransmissão no link de comunicação principal. A remoção da placa não altera a impedância do barramento nem interrompe o fluxo de dados para os slots adjacentes. Os conectores do backplane possuem aterramento integrado para bloquear possíveis fontes de radiação. Adicionalmente, a Honeywell atende a rigorosos padrões internacionais de compatibilidade eletromagnética, como o IEC 61000. Portanto, a remoção de um único módulo defeituoso durante a manutenção padrão em operação não causará deriva de sinal ou erros de comunicação em canais vizinhos.

Diferenciando a interferência eletromagnética dos impactos na lógica de controle

Os engenheiros de campo devem distinguir entre os riscos de EMI (interferência eletromagnética) inerentes ao hardware e as alterações na configuração do sistema subsequente. Embora os módulos de E/S adjacentes mantenham a comunicação física, o sistema perde completamente os pontos analógicos gerenciados pela placa removida. O sistema de controle marcará instantaneamente esses canais desconectados com status de "Variável de Processo Inválida" ou "Qualidade Inválida". Consequentemente, essa alteração pode fazer com que os loops PID mudem automaticamente do modo automático para o manual. Em ambientes críticos, essas quedas de sinal podem até mesmo acionar intertravamentos ou alarmes do sistema instrumentado de segurança (SIS). Essas consequências resultam inteiramente da lógica de software predefinida, e não de interferência eletromagnética. Os engenheiros devem avaliar cuidadosamente esses impactos no nível da aplicação antes de realizar uma troca a quente.

O valor de engenharia dos módulos de alta densidade da Série 8

O módulo de entrada analógica de alta densidade CC-PAIH51 serve como base para a automação industrial moderna e para as indústrias de processos contínuos. Ele permite que as instalações monitorem inúmeros instrumentos de campo em um formato compacto. Como resultado, as plantas podem minimizar a área ocupada pela sala de controle e reduzir significativamente os custos totais do painel. Essa eficiência beneficia projetos de Sistemas de Controle Distribuído (DCS) de grande escala nos setores de petróleo, gás e refino químico. No entanto, módulos de alta densidade concentram muitos loops em um único ativo de hardware. Para mitigar riscos operacionais, os arquitetos de automação devem distribuir os loops de processo críticos em módulos separados. Essa estratégia impede que uma única falha de diagnóstico de hardware interrompa toda uma unidade de produção.

Insights do autor da Powergear X Automation

Na Powergear X Automation , monitoramos de perto as tendências globais do ciclo de vida de componentes de DCS e PLC. Falhas de hardware, como a Falha de Diagnóstico Interno (IDF), são inevitáveis ​​à medida que os sistemas envelhecem em ambientes severos. No entanto, esses desafios também representam oportunidades para aprimorar os fluxos de trabalho de manutenção. As plataformas DCS modernas oferecem excelentes recursos de troca a quente (hot-swapping), mas a segurança física das placas representa apenas metade da solução. As fábricas devem manter hardware de backup verificado em seu estoque para minimizar o Tempo Médio de Reparo (MTTR). Se você precisa substituir seus módulos defeituosos rapidamente ou deseja atualizar a infraestrutura do seu sistema de controle, explore o estoque certificado disponível na Powergear X Automation para manter suas operações funcionando sem problemas.

Lista de verificação passo a passo para manutenção em campo

Antes de remover qualquer módulo de entrada analógica suspeito de um painel traseiro em funcionamento, siga estes passos essenciais para garantir a segurança:

  • Verifique o Diário de Eventos: Verifique se há quedas de energia simultâneas ou flutuações de tensão em todo o sistema.
  • Revisão da arquitetura do loop: Identifique todos os controladores PID ativos e os dispositivos de segurança de intertravamento associados a esse módulo específico.
  • Mude os controles para o modo manual: Coloque todos os laços de controle dependentes em modo manual ou em estado de segurança.
  • Inspecione o travamento físico: Antes de presumir que a placa está permanentemente danificada, verifique se está encaixada corretamente no backplane.
  • Realizar um reassentamento controlado: Reinsira o módulo firmemente para verificar se uma simples conexão solta causou o erro no autoteste.

Cenário de aplicação industrial: Refino petroquímico

Em uma grande planta petroquímica, um módulo CC-PAIH51 monitora 32 transmissores de temperatura e pressão não críticos em uma coluna de destilação. De repente, o alarme de diagnóstico interno é acionado, fazendo com que a luz indicadora de OK se apague. Como a equipe de engenharia distribuiu os circuitos de pressão críticos da coluna em uma placa física separada, a planta evita uma parada de emergência. O engenheiro de manutenção coloca os circuitos de temperatura secundários em modo manual com segurança. Em seguida, o técnico remove a placa defeituosa sem afetar o módulo de saída digital adjacente. Finalmente, a equipe insere uma placa reserva pré-configurada, restaura a conexão com o banco de dados e coloca os circuitos online novamente em poucos minutos.

Perguntas frequentes

P1: Uma falha de diagnóstico interno significa sempre que o hardware do CC-PAIH51 está permanentemente danificado?
Não, isso nem sempre indica uma falha permanente. Picos de energia transitórios, poeira na placa traseira ou pequenas falhas na inicialização do firmware podem causar esse erro. Sempre tente limpar os conectores e reinstalar o módulo em um slot verificado antes de descartar o hardware.

P2: Posso deixar um slot de backplane da Série 8 vazio por um longo período?
Embora um slot vazio não cause problemas imediatos de EMI, deixá-lo aberto por muito tempo é uma prática ruim. Slots abertos permitem que poeira, umidade e contaminantes químicos se acumulem nos pinos da placa de circuito impresso. Use tampas protetoras para os slots caso não haja um módulo de substituição disponível.

P3: Quais são os principais itens de hardware verificados durante um autoteste de módulo?
A rotina interna valida os microcontroladores locais, a integridade da memória RAM e Flash integradas e as tensões de referência internas. Ela também verifica continuamente a integridade dos conversores analógico-digitais (A/D) e das interfaces de barramento internas.

Solução de problemas de segurança e diagnóstico de saída de CLP | Guia

Resolução de falsos curtos-circuitos em módulos de saída de segurança.

Os módulos de saída de segurança atuam como a camada crítica de execução dentro dos sistemas instrumentados de segurança (SIS). Esses componentes convertem a lógica do controlador em ações de campo confiáveis, como o desligamento de válvulas de emergência. Em setores críticos como o petroquímico e a automação industrial, um único alarme falso pode desencadear uma dispendiosa parada da planta.

Engenheiros de campo frequentemente se deparam com um cenário frustrante de solução de problemas. O sistema reporta uma falha de "Curto-circuito monitorado na linha", embora a resistência da válvula solenoide de campo apresente valores completamente normais. De acordo com pesquisas de campo do setor, mais de 40% dos erros de diagnóstico do módulo de segurança decorrem da degradação de componentes internos, e não de problemas na fiação externa. Este artigo analisa por que esses alarmes falsos ocorrem e como diagnosticá-los de forma eficaz.

Entendendo o diagnóstico de corrente de fuga em sistemas de controle

Os modernos Sistemas de Controle Distribuído (DCS) e os PLCs de segurança utilizam correntes de teste contínuas de microampères para monitorar a integridade do circuito de campo. No entanto, a degradação interna dos MOSFETs pode comprometer seriamente esse delicado mecanismo de diagnóstico. Quando um canal de saída apresenta uma pequena fuga entre dreno e fonte, a corrente estática aumenta significativamente. Consequentemente, o circuito de diagnóstico interno interpreta erroneamente essa fuga como um curto-circuito no campo. Os profissionais devem medir a tensão de fuga com o canal desligado. Uma tensão residual superior a 1.5 V geralmente indica fuga interna do transistor, e não degradação externa do circuito.

Analisando a consistência da troca de canais de acionamento

Placas de saída de segurança em bom estado devem manter transições de subida e descida nítidas durante os ciclos de comutação ON/OFF. Sistemas de automação industrial dependem de formas de onda limpas para diferenciar entre operação normal e falhas no circuito. Quando os circuitos integrados (CIs) internos do driver de gate sofrem envelhecimento do isolamento, a borda de desligamento do canal desacelera drasticamente. Esse atraso na forma de onda deixa uma tensão residual que ultrapassa o limite de diagnóstico de curto-circuito. Portanto, engenheiros de teste devem usar osciloscópios para comparar canais suspeitos com canais adjacentes em bom estado durante os ciclos de manutenção preventiva.

Isolamento de falhas internas através do método de isolamento de carga

Para confirmar se a falha reside no hardware, os engenheiros devem utilizar o método de isolamento de carga. Primeiro, desconecte completamente a fiação da válvula solenoide de campo do bloco de terminais de saída. Segundo, observe se o sistema continua a sinalizar o erro de curto-circuito. Se o erro persistir em condições de carga zero, é provável que o resistor ou comparador interno de detecção de corrente esteja com defeito. A experiência demonstra que isolar o circuito de campo imediatamente elimina 60% das variáveis ​​ambientais externas durante diagnósticos de emergência em campo.

Validação da integridade do circuito de segurança com resistores de teste fictícios

A substituição da carga de campo por um resistor de potência padrão fornece uma prova diagnóstica definitiva. Os engenheiros geralmente usam um resistor fictício de 1 kΩ a 10 kΩ para simular uma carga normal de solenóide. Se o módulo eliminar o alarme com o resistor, mas falhar com a válvula, o problema reside no isolamento de campo. Por outro lado, um alarme persistente confirma a falha de um componente interno. A utilização desse método sistemático de validação evita substituições desnecessárias de módulos e reduz significativamente o tempo médio de reparo (MTTR) em plantas industriais.

Mitigando os riscos de sobretensão e vibração em ambientes agressivos

Ambientes industriais severos expõem as placas de segurança a surtos elétricos e vibrações mecânicas de alta intensidade. Por exemplo, grandes estações de compressão geram interferência eletromagnética (EMI) massiva que distorce os limiares de diagnóstico. Para proteger os componentes eletrônicos de segurança sensíveis, as instalações devem incorporar supressores de tensão transiente (TVS) externos ou módulos RC snubber. Além disso, os engenheiros devem rotear os cabos de sinal por meio de pares trançados blindados dedicados. Manter as linhas de controle separadas dos cabos de alimentação do inversor de frequência (VFD) evita que a tensão induzida dispare alarmes falsos de curto-circuito.

Análises de especialistas em automação da Powergear X sobre a substituição de módulos.

A substituição de módulos de saída de segurança exige estrita observância a normas internacionais de segurança, como a IEC 61508. Mesmo quando diferentes versões de módulos compartilham dimensões físicas idênticas, seus limites internos de diagnóstico de curto-circuito frequentemente variam. Uma incompatibilidade nos algoritmos de monitoramento de linha pode causar disparos falsos imediatos na inicialização do sistema. Portanto, equipes de engenharia globais devem realizar testes de aceitação em fábrica (FAT) abrangentes antes de implantar hardware modificado. Se você está enfrentando falhas persistentes em loops ou precisa de hardware confiável e certificado para sua instalação, explore as soluções de controle industrial premium disponíveis na Powergear X Automation para otimizar o tempo de atividade do seu sistema.

Cenário de aplicação industrial: Circuito de válvula de emergência petroquímica

Em uma unidade de processamento de hidrocarbonetos de uma refinaria, um módulo de saída de segurança crítico disparava repetidamente alarmes falsos de curto-circuito em um circuito de válvula de desligamento de emergência (ESD). A equipe de manutenção de campo verificou a bobina da válvula solenoide, registrando uma resistência perfeita de 24 ohms. No entanto, o CLP de segurança se recusava a eliminar a falha, bloqueando a sequência de inicialização da planta. Aplicando a técnica do resistor fictício, a equipe de engenharia isolou a placa e descobriu uma falha interna do MOSFET causada por picos de tensão indutiva históricos. A substituição do módulo e a adição de um diodo TVS externo resolveram completamente o problema de disparo intermitente.

Perguntas Frequentes (FAQ)

P1: Por que um módulo de segurança reporta um curto-circuito quando a resistência da bobina do solenoide está normal?
Essa discrepância ocorre porque o módulo monitora o circuito por meio de diagnósticos de corrente ativa, e não apenas de resistência estática. Se o MOSFET de saída interno apresentar uma pequena fuga de corrente ou se o comparador de diagnóstico sofrer deriva, o módulo detecta um estado de sobrecorrente. Assim, o sistema sinaliza um curto-circuito mesmo que o componente de campo externo permaneça íntegro.

P2: Posso desativar o monitoramento de linha em uma placa de saída de segurança para evitar alarmes falsos?
Embora alguns sistemas permitam desativar o diagnóstico por meio de configurações, essa prática é altamente desencorajada em aplicações de segurança funcional. Desativar o monitoramento de linha reduz o nível de integridade de segurança (SIL) do circuito. Consequentemente, o sistema não conseguirá detectar circuitos abertos ou curtos-circuitos reais, violando os padrões de conformidade de segurança.

Q3: Como as cargas indutivas contribuem para a falha da placa de saída de segurança?
As válvulas solenoides são cargas altamente indutivas. Quando um canal é desligado, o colapso do campo magnético gera um pico de tensão reversa (força contraeletromotriz) massivo. Sem proteção adequada por meio de circuitos de amortecimento ou diodos, esses surtos repetidos de alta tensão degradam gradualmente as junções internas dos MOSFETs, eventualmente causando uma falha permanente por curto-circuito.

Solução de problemas de alarmes de curto-circuito Honeywell FC-SDO-0824

Solução de problemas Honeywell FC-SDO-0824 Alarmes de curto-circuito monitorados pela linha

O módulo de saída digital de segurança FC-SDO-0824 da Honeywell desempenha um papel fundamental em sistemas instrumentados de segurança (SIS). Este módulo controla componentes de execução em campo, como válvulas solenoides e válvulas de desligamento de emergência. Além disso, monitora continuamente a integridade do circuito para prevenir falhas perigosas. Quando o sistema dispara um alarme de curto-circuito monitorado na linha, ele indica uma assinatura de corrente anormal no circuito de saída. O módulo interpreta essa anomalia como um curto-circuito na carga ou uma falha de fuga grave.

Em plantas petroquímicas, refinarias e instalações de gás natural, esse alarme oferece imenso valor operacional. Ele protege os circuitos de saída contra danos por sobrecorrente. Mais importante ainda, garante a previsibilidade das ações de desligamento de emergência. Esse comportamento à prova de falhas evita cenários perigosos em que uma válvula não se move, mas o sistema assume a operação completa. No entanto, a experiência em campo mostra que esses alarmes raramente decorrem de erros lógicos. Em vez disso, os engenheiros geralmente identificam a causa raiz em cargas de campo, degradação de cabos ou desgaste de componentes internos.

Entendendo as especificações técnicas e os limites de loop

O módulo Honeywell FC-SDO-0824 utiliza uma técnica de injeção de microcorrente para avaliar a integridade do circuito durante períodos de inatividade. Este método detecta circuitos abertos, curtos-circuitos e fugas de corrente para a terra. Ao longo de ciclos operacionais prolongados, as bobinas das válvulas solenoides frequentemente sofrem degradação do isolamento. Esse desgaste cria uma corrente de fuga não relacionada a falhas que engana o módulo. Consequentemente, o sistema de controle registra uma condição de curto-circuito falsa em vez de um estado operacional padrão.

Fatores ambientais também influenciam significativamente esses limites técnicos. Alta umidade e gases corrosivos aceleram a degradação do isolamento da fiação de campo. Por exemplo, em unidades de processamento de sulfeto de hidrogênio, a resistência de isolamento frequentemente cai de megaohms para milhares de ohms. Essa pequena redução se enquadra diretamente na faixa de falha do módulo. Portanto, as equipes de manutenção devem reconhecer que muitos alarmes de curto-circuito representam falhas de isolamento limítrofes, e não curtos-circuitos completos.

O papel da degradação do MOSFET nas falhas do módulo

Os modernos módulos de segurança para automação industrial dependem de transistores de efeito de campo (MOSFETs) avançados para comutação de alta e baixa tensão. Quando um MOSFET interno sofre estresse elétrico ou térmico, ele entra em ruptura parcial. Esse dano se manifesta como um estado de semicurto-circuito entre os terminais de dreno e fonte. Como resultado, uma corrente de fuga persistente atravessa o circuito mesmo quando o canal permanece oficialmente desligado.

O sistema de diagnóstico interno de segurança monitora constantemente essas correntes residuais. Se um MOSFET apresentar falha interna, a rotina de diagnóstico assume que a carga externa possui um caminho de bypass. Essa degradação interna do componente aciona um alerta falso de curto-circuito monitorado na linha. Portanto, os engenheiros não podem presumir que o dispositivo de campo esteja com defeito sempre que esse alarme específico aparecer na estação de trabalho do DCS.

Além disso, esses módulos de segurança apresentam isolamento entre canais, combinado com ciclos periódicos de varredura diagnóstica. Se um único MOSFET apresentar comportamento errático, a anomalia pode distorcer a base de referência diagnóstica para os canais adjacentes. Esse fenômeno causa alarmes intermitentes em instalações com alta densidade de válvulas. Se o alarme coincidir precisamente com o intervalo de varredura do sistema, é altamente provável que ocorra degradação do hardware interno.

Estratégias de diagnóstico e manutenção comprovadas em campo

Quando um canal apresenta um alarme persistente de curto-circuito, apesar de medições normais de resistência estática, os engenheiros devem implementar métodos sistemáticos de isolamento. Primeiro, desconecte a fiação de campo diretamente do bloco de terminais do canal suspeito. Segundo, conecte uma carga resistiva fictícia calibrada, com valor entre 1 kΩ e 10 kΩ, nos terminais. Se o alarme persistir, o MOSFET interno certamente falhou. Por outro lado, se o alarme desaparecer, a falha reside na fiação de campo ou na bobina da válvula.

A troca entre canais oferece outra técnica de validação altamente confiável para técnicos de campo. Troque a fiação de campo do canal problemático com a de um canal adjacente e totalmente funcional. Observe o comportamento do diagnóstico na interface homem-máquina (IHM). Se a falha seguir a fiação física, o circuito externo requer correção imediata. Se a falha permanecer restrita ao terminal original, o hardware do módulo precisa ser substituído.

Para confirmar danos internos em MOSFETs sem o uso de equipamentos de laboratório avançados, a Powergear X Automation recomenda um processo de diagnóstico em três etapas. Primeiro, desligue a alimentação e meça a resistência do terminal de saída até o trilho comum. Um canal degradado apresentará um valor de resistência menor em comparação com canais em bom estado. Segundo, monitore o estado sem alimentação com um miliamperímetro para detectar correntes de fuga residuais. Terceiro, verifique se os canais adjacentes funcionam perfeitamente enquanto o canal em questão apresenta falhas continuamente.

Cenário de aplicação industrial: Sistemas ESD para a indústria petroquímica

Em uma instalação de processamento químico de grande escala, um sistema de desligamento de emergência (ESD) utilizava módulos de segurança da Honeywell para gerenciar válvulas de isolamento críticas. Durante as operações de rotina, um canal de saída crítico começou a apresentar falhas intermitentes de curto-circuito. A equipe de manutenção verificou a resistência física da válvula solenoide, que indicou uma condição ideal da bobina de 120 ohms. Essa discrepância interrompeu as discussões sobre a produção devido aos riscos de conformidade com as normas de segurança.

Aplicando o método de isolamento, a equipe de automação instalou um resistor de teste de 2.4 kΩ no painel de distribuição. O sistema de segurança continuou a reportar uma falha de linha naquele slot específico. Isso confirmou que o transistor de comutação interno havia atingido o fim de sua vida útil. Com a substituição do módulo e a atualização do firmware, a planta restabeleceu a conformidade total com o nível SIL3 sem estender o período de manutenção planejado.

Ponto de vista especializado da Powergear X Automation

Na perspectiva da Powergear X Automation, a gestão do ciclo de vida da segurança exige uma avaliação proativa dos componentes, em vez de uma abordagem reativa para solucionar problemas. Os modernos sistemas de controle industrial dependem fortemente da precisão dos componentes de segurança. Os componentes de hardware enfrentam tensões extremas em indústrias de processos contínuos. Os cronogramas de manutenção preventiva padrão muitas vezes negligenciam os parâmetros sutis de degradação eletrônica.

Recomendamos que os operadores de planta mantenham um estoque estratégico de módulos de E/S de segurança certificados. Quando um canal de segurança apresenta comportamento de diagnóstico inconsistente, tratar o componente como um ativo degradado preserva as margens de segurança da planta. Tentar ignorar esses avisos de diagnóstico compromete o nível de integridade de segurança de toda a empresa. Para garantir hardware de reposição autêntico e explorar opções de estoque confiáveis, os operadores industriais podem acessar o catálogo completo da Powergear X Automation para dar suporte à integridade contínua do sistema.

Perguntas frequentes

P1: Uma incompatibilidade na potência nominal da válvula solenoide pode acionar um alarme de curto-circuito no FC-SDO-0824?
Sim. Se a corrente de pico da válvula solenoide de campo exceder o limite máximo de corrente do módulo de segurança, o circuito de diagnóstico sinaliza o evento como um curto-circuito. Os engenheiros devem sempre comparar a corrente de retenção da bobina com as especificações do canal.

P2: Como o versionamento do firmware afeta a compatibilidade de substituição dos módulos de segurança?
Os sistemas de segurança exigem uma validação de compatibilidade rigorosa. A substituição de um módulo de segurança antigo por uma revisão de hardware mais recente sem atualizar a configuração do controlador pode causar erros de sincronização de diagnóstico. Consulte sempre a matriz de compatibilidade do fabricante antes de substituir módulos com o equipamento ligado.

P3: Qual é o intervalo de inspeção de segurança recomendado para esses módulos de saída?
O intervalo de inspeção deve estar alinhado com o cronograma geral de testes de comprovação do Sistema Instrumentado de Segurança (SIS), normalmente a cada 12 a 24 meses. Os operadores devem realizar testes de resistência do circuito e verificar os circuitos de feedback de diagnóstico durante esses intervalos para detectar o desgaste precoce dos componentes.

Solução de problemas de interferência de aterramento DCS em SPDSI14 e SPDSO14

Como solucionar problemas do ABB Symphony SPDSI14 e SPDSO14 Falhas de canal e interferência de tensão de terra via blocos de terminais

Entendendo os alarmes de módulo ausente e de má qualidade em sistemas de controle DCS

Em plantas de processamento, como instalações petroquímicas ou de geração de energia, as equipes de engenharia frequentemente se deparam com alarmes persistentes de “Módulo Ausente” ou “Qualidade Insuficiente” nos módulos ABB Symphony SPDSI14 (Entrada Digital) e SPDSO14 (Saída Digital) . No entanto, esses avisos do sistema nem sempre indicam uma falha permanente de hardware. Para sistemas de automação industrial que operam há muitos anos, anomalias de aterramento externo, correntes parasitas e diferenças de potencial de terra geralmente são a causa dessas falhas.

Muitos técnicos de campo substituem rotineiramente módulos de E/S caros apenas para constatar que os mesmos erros retornam pouco tempo depois. Portanto, priorizar um protocolo de isolamento de bloco de terminais permite que as equipes de manutenção verifiquem a interferência de tensão de aterramento externa antes de trocar o hardware.

O papel crucial do isolamento elétrico na automação industrial.

Os módulos SPDSI14 e SPDSO14 gerenciam a sinalização digital vital para intertravamento, alarmes e sequências de inicialização de equipamentos dentro do Sistema de Controle Distribuído (DCS) . Como esses módulos operam em velocidades de milissegundos, as flutuações de tensão externa impactam diretamente a confiabilidade do circuito de controle.

O isolamento adequado dos canais impede a formação de loops de terra perigosos entre os instrumentos de campo e o painel de controle central. Além disso, um isolamento robusto atenua a interferência de modo comum gerada durante a inicialização de inversores de frequência (VFDs) ou motores de alta tensão próximos. Quando existem diferenças de potencial de terra significativas em áreas de processamento remotas, ocorre uma fuga de tensão excessiva para os loops digitais, causando deriva nos sinais e confundindo os diagnósticos do DCS.

Como a tensão de aterramento parasita causa desconexões falsas do módulo

Os engenheiros frequentemente presumem que um status de "Módulo Ausente" significa que o hardware falhou completamente ou se desconectou do backplane. Em muitos cenários de aplicação reais, a deriva da tensão de terra ou uma referência de comunicação flutuante causam erros de transmissão no barramento do gabinete.

Quando ruído eletromagnético externo atinge o circuito de E/S, o potencial de referência local aumenta drasticamente. Esse aumento gera altas taxas de erro de bits durante as trocas de dados entre o módulo e o controlador. Consequentemente, o DCS reporta desconexões intermitentes ou bits transitórios de "má qualidade". Esses problemas ocorrem com mais frequência em projetos de migração e modernização de instalações legadas, onde as redes de cabos antigas se deterioram com o tempo.

Diagnóstico de campo passo a passo usando isolamento de bloco de terminais

Os técnicos de campo podem isolar sistematicamente a interferência do circuito externo sem desmontar o hardware em funcionamento, seguindo esta metodologia de três etapas:

  • Passo 1: Desconecte a fiação de campo: Mantenha o módulo ligado, observe os alarmes ativos e desconecte cuidadosamente os cabos de campo do bloco de terminais, deixando a fiação do lado do módulo totalmente intacta.
  • Etapa 2: Monitorar alarmes do sistema: Verifique imediatamente a tela de diagnóstico do DCS. Se o alarme "Módulo Ausente" ou "Qualidade Ruim" desaparecer instantaneamente, um dispositivo de campo externo ou um cabo de campo está causando interferência.
  • Etapa 3: Medir as tensões de aterramento: Utilize um multímetro digital de alta impedância para medir a tensão entre a linha comum de sinal (COM), a blindagem do cabo e o terra do chassi.
Tensão medidaAvaliação de RiscoAção recomendada
<0.5VCondição normalInvestigar a lógica interna do backplane ou do módulo.
0.5V para 2.0VRisco baixo a moderadoInspecione as conexões da blindagem e procure por pequenos vazamentos.
> 2.0VAlto RiscoIsolar circuitos de longa distância; reparar redes de aterramento.
> 5.0VInterferência graveMedidas imediatas são necessárias para eliminar erros de baixa qualidade.

Melhores práticas para conformidade com blindagem e aterramento de cabos

Um erro frequente de instalação em plantas industriais é o aterramento da blindagem dos cabos em ambas as extremidades. O aterramento em dois pontos cria um circuito fechado para correntes de recirculação, o que injeta ruído significativo nas linhas digitais.

Para estar em conformidade com as normas modernas de compatibilidade eletromagnética IEC 61000, os técnicos devem implementar uma estratégia de aterramento em ponto único. Conecte sempre o fio de blindagem no lado do painel DCS e isole-o no lado do instrumento de campo. Em ambientes com alto nível de ruído, próximos a grandes compressores ou células eletrolíticas, a adição de relés optoacopladores ou dispositivos de proteção contra surtos (DPS) cria um buffer confiável que protege completamente o subsistema de E/S do DCS.

Análise e visão técnica da Powergear X Automation

Na Powergear X Automation , nossa análise de engenharia mostra que mais de 80% das falhas intermitentes de E/S digital em sistemas de controle antigos decorrem da deterioração das malhas de aterramento, e não de falhas de componentes. À medida que as plantas de processamento se expandem ao longo de décadas, mudanças localizadas na resistividade do solo e modificações estruturais criam loops de aterramento invisíveis.

Em vez de tratar os sintomas com a substituição contínua de equipamentos, os engenheiros devem tratar a causa raiz, reforçando a integridade do aterramento dos instrumentos. Ao adquirir módulos de reposição ou atualizar arquiteturas de sistema, trabalhar com um parceiro de automação experiente garante que as configurações de hardware correspondam aos parâmetros de engenharia originais, mitigando os riscos eletromagnéticos modernos.

Cenários de aplicação da automação industrial

  • Cenário A: Estações de bombeamento de longa distância: Os sinais digitais que percorrem centenas de metros desde parques de tanques remotos frequentemente apresentam variações significativas no potencial de terra. Relés intermediários instalados no bloco de terminais desacoplam essas linhas de forma eficaz.
  • Cenário B: Ruído induzido por VFD: Bombas de mistura química de alta potência que utilizam inversores de frequência geram intensa radiação de alta frequência. A blindagem pontual nas linhas de entrada do SPDSI14 impede a oscilação indesejada do sinal.

Perguntas Frequentes (FAQs)

  • P1: Uma fonte de alimentação de campo defeituosa pode simular um erro de "Módulo Ausente"?
    Sim. Se um curto-circuito no campo derrubar a linha de distribuição de energia auxiliar compartilhada próxima à referência do módulo, o barramento de comunicação interno poderá sofrer quedas de tensão, levando o controlador a sinalizar todo o módulo como ausente.
  • Q2: As diferentes revisões de hardware do SPDSI14 são totalmente compatíveis com versões anteriores?
    Embora a sinalização básica permaneça compatível, diferentes revisões de hardware apresentam tolerâncias de diagnóstico variadas. Sempre verifique a versão atual do firmware do DCS e o arquivo de configuração do gabinete antes de trocar módulos com o equipamento ligado.
  • P3: Por que reiniciar o módulo elimina temporariamente um alarme de "Qualidade ruim"?
    Reiniciar limpa os contadores de erros internos do módulo e redefine o registro de comunicação. Se a interferência da tensão de terra externa permanecer ativa, os contadores de erros acumularão pacotes de dados novamente e o alarme reaparecerá.

Procurando componentes de automação confiáveis?

Se você precisa de peças de reposição de alta qualidade e totalmente testadas ou de suporte especializado para manter suas operações funcionando sem problemas, confira o extenso estoque de hardware premium para sistemas de controle disponível na Powergear X Automation.

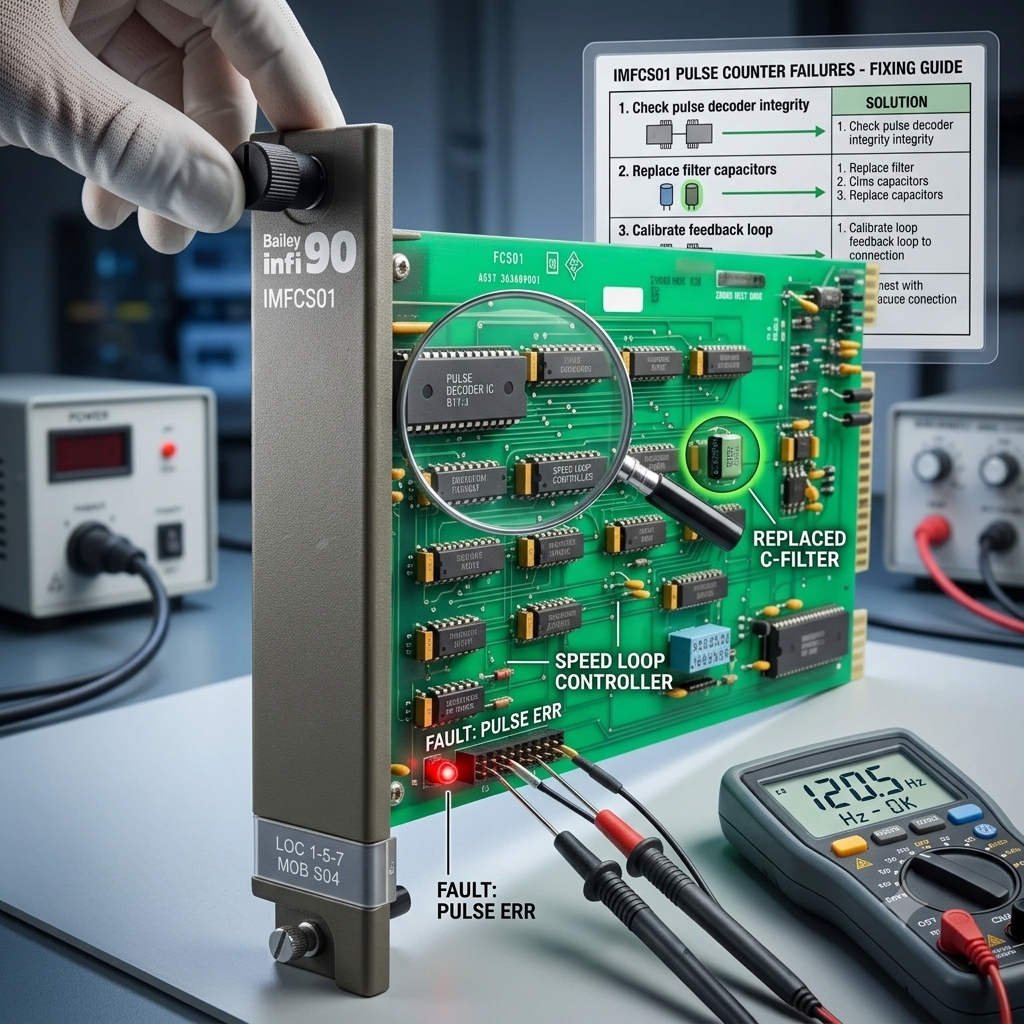
Correção de falhas no contador de pulsos IMFCS01 em circuitos de controle de velocidade de turbinas

Solução de falhas de contagem de pulsos IMFCS01 em sistemas de controle de velocidade de turbinas a vapor

A medição confiável da velocidade continua sendo um pilar crítico para a proteção de turbomáquinas e o controle de carga na automação industrial. Em sistemas de controle distribuído (DCS), o módulo contador de frequência IMFCS01 da série INFI 90/Symphony da ABB Bailey desempenha um papel vital. Este módulo condiciona e conta frequentemente os sinais de pulso gerados por sensores de proximidade e pré-amplificadores (proximitores). No entanto, os engenheiros frequentemente se deparam com um cenário frustrante durante o comissionamento ou reinicializações após revisões gerais. O proximitor funciona corretamente e os cabos de sinal apresentam excelente continuidade, mas o módulo IMFCS01 registra uma velocidade da roda de zero RPM. Este guia completo diagnostica esse problema comum em campo e oferece soluções técnicas práticas.

Entendendo por que o IMFCS01 não consegue capturar os sinais de pulso da turbina.

Um circuito típico de medição de velocidade de turbina a vapor direciona uma sonda de proximidade através de um Proximitor para enviar pulsos diretamente para o módulo IMFCS01. Muitos técnicos de sala de controle negligenciam o funcionamento fundamental do hardware. O IMFCS01 não lê diretamente a frequência bruta. Em vez disso, circuitos comparadores internos precisam detectar um pulso que cruza um limite de tensão predefinido antes de registrar uma contagem. Se a equipe de campo configurar esse limite incorretamente, com um valor superior à tensão de pico real da onda recebida, a placa permanecerá insensível às bordas do pulso. Instalações industriais frequentemente enfrentam esse problema após revisões de turbinas, substituições de sensores ou ao dividir circuitos de velocidade para alimentar sistemas de monitoramento de vibração de terceiros, como os racks Bently Nevada 3500.

Considere a seguinte matriz de interação de sinais baseada em dados de campo do mundo real:

Saída do pré-amplificador (Vpp)IMFCS01 Configuração de LimiteStatus da contagemResultado Operacional
Pulso de 2.5 V5V (Limiar Médio)Sem contagemLeitura de RPM zero / Falso risco de descarrilamento
Pulso de 8.0 V5V (Limiar Médio)Contagem NormalControle de velocidade estável
Pulso de 12.0 V10V (Limiar Alto)Contagem NormalControle de velocidade estável
Pulso de 3.0 V10V (Limiar Alto)Sem contagemFalha na perda do sinal de velocidade do DCS

O papel crucial da configuração do limiar na proteção de máquinas rotativas

O principal valor do IMFCS01 reside em fornecer processamento de alta integridade e velocidade para sistemas de controle críticos para a segurança. Em plantas petroquímicas, instalações de geração de energia e gasodutos, a perda repentina do sinal de velocidade acarreta consequências devastadoras. Por exemplo, de acordo com as normas API 670 para proteção de máquinas, a perda do feedback de velocidade pode causar o fechamento inesperado de válvulas de segurança contra sobrevelocidade. Consequentemente, esses desligamentos indesejados resultam em enormes prejuízos financeiros devido a paradas não planejadas na produção. O gerenciamento adequado da sensibilidade de entrada por meio de jumpers físicos melhora significativamente a relação sinal-ruído, especialmente ao processar sinais atenuados em longas extensões de cabos.

Procedimento passo a passo para ajustar o jumper de limiar IMFCS01

Embora existam pequenas variações nas placas entre as diferentes gerações de fabricação do hardware Bailey INFI 90, a maioria dos módulos utiliza um layout de jumpers padronizado. Os técnicos devem executar os seguintes passos para garantir uma calibração precisa:

Passo 1: Meça a amplitude real do pulso
Conecte um osciloscópio digital isolado e calibrado diretamente ao bloco de terminais do canal de entrada de velocidade. Não confie apenas em um multímetro digital, pois os multímetros fazem a média da tensão. Registre a tensão pico a pico (Vpp), a tensão no estado baixo e o formato da onda. Por exemplo, se uma sonda indicar 0V no estado baixo e 4.2V no estado alto a 3,000 Hz, o pico do pulso efetivo será de 4.2V.

Etapa 2: Inspecione a configuração dos jumpers de hardware.
Isole a alimentação do circuito e remova com segurança a placa IMFCS01 do seu slot de montagem. Localize os jumpers na placa de circuito impresso (PCB), geralmente identificados como JP1, JP2, JP3 ou com a inscrição “Threshold Select” na serigrafia. Consulte a matriz de tensão padrão:

  • Posição BAIXA: Ativa um limiar de 1V a 2V para pulsos de baixa tensão.
  • Posição MID: Estabelece um limite nominal de 5V para lógica industrial padrão.
  • Posição ALTA: Define um limite de 10V projetado para sinais de alta amplitude.

Etapa 3: Aplicar a regra de engenharia de campo de 40% a 60%.
Como regra geral adquirida em décadas de manutenção de usinas, configure sempre o limiar entre 40% e 60% da tensão de pico do pulso real. Se o pico do pulso medido for de 4.2 V, a configuração de 10 V (alta) falhará completamente. Portanto, mova o jumper para a posição de limiar BAIXO (1-2 V) para garantir um acionamento robusto em todas as velocidades operacionais da turbina.

Etapa 4: Reenergizar e verificar os laços de controle
Reinsira o módulo, ligue o rack e monitore os gráficos do DCS. Verifique a exibição de RPM, confira os registros de Sequência de Eventos (SOE) em busca de oscilações e acompanhe a tendência da variável de velocidade. Se a curva de velocidade permanecer plana e sem picos de ruído, o limite está correto.

Especificações técnicas e desafios ambientais

O controle da velocidade de entrada da turbina exige o equilíbrio de três parâmetros de engenharia essenciais:

  • Detecção de bordas de entrada: Definir o limite muito alto causa perda de contagens, enquanto defini-lo muito baixo favorece a interferência de ruído de alta frequência. Os engenheiros devem ajustar essas configurações quando os cabos de campo ultrapassarem 100 metros, pois a capacitância do cabo degrada a amplitude do sinal em até 30%.
  • Limites máximos de frequência: Considere uma roda dentada de 60 dentes girando a 10,000 RPM. A frequência de entrada atinge exatamente 10,000 Hz (10,000 × 60 ÷ 60 = 10,000 Hz). Se essa abordagem se aproximar dos limites superiores de processamento da sua placa de E/S, ela introduzirá atraso de processamento e erros de temporização na lógica de proteção contra sobrevelocidade.
  • Isolamento galvânico: Os conveses de turbinas contêm severa interferência eletromagnética (EMI) proveniente de geradores de alta tensão, excitadores e inversores de frequência (VFDs). O isolamento óptico integrado no IMFCS01 protege a lógica interna contra picos de tensão de modo comum e reduz disparos falsos por sobrevelocidade.

Melhores práticas para instalação e manutenção em campo

🔧 Lista de verificação rápida para circuitos de velocidade:
1. Sempre encaminhar os cabos de sinal de alta velocidade através de condutos galvanizados aterrados e dedicados.
2. Mantenha uma separação mínima de 30 cm entre as linhas de sinal de pulso e os cabos de corrente alternada de alta tensão.
3. Certifique-se de que a blindagem geral do cabo esteja aterrada em um único ponto, de preferência na barra de aterramento do painel DCS.

Além disso, as instalações localizadas em áreas propensas a raios devem instalar dispositivos de proteção contra surtos de sinal (DPS) dedicados no trilho DIN antes que o sinal entre na placa IMFCS01. Isso evita que transientes de alta tensão induzidos danifiquem os circuitos comparadores sensíveis dentro do módulo.

Um comentário de especialista da Powergear X Automation

Na perspectiva da Powergear X Automation, muitos problemas em sistemas de controle atribuídos a "placas de E/S defeituosas" decorrem, na verdade, de simples erros de configuração. À medida que os sistemas de controle legados interagem com a instrumentação moderna, as discrepâncias de tensão tornam-se mais frequentes. Ao atualizar ou realizar manutenção em infraestruturas críticas, garantir a correspondência adequada de impedância e limiar economiza centenas de horas de solução de problemas. Se você precisa de peças de reposição verificadas e de alta confiabilidade ou módulos atualizados para seus sistemas de controle legados, explore o estoque totalmente testado disponível na Powergear X Automation para garantir o tempo de atividade operacional da sua planta.

Cenário de aplicação no mundo real

Durante uma recente modernização completa de uma usina de ciclo combinado, a planta substituiu um antigo regulador mecânico de sobrevelocidade por um sistema eletrônico redundante triplo modular. Os técnicos encaminharam os pulsos de velocidade secundários para um DCS Bailey INFI 90 existente, que utilizava uma placa IMFCS01. Ao iniciar a operação, o DCS indicava zero RPM, acionando instantaneamente um bloqueio de falha de partida. Embora a equipe inicialmente suspeitasse de um módulo defeituoso, uma verificação com osciloscópio revelou que o novo sensor emitia apenas um sinal de pico de 3.8 V devido à resistência adicional da linha de segurança. O jumper da placa IMFCS01 estava configurado na posição padrão MID (5 V). Mover o jumper para a posição LOW resolveu o problema instantaneamente, permitindo que a usina sincronizasse com a rede elétrica no prazo previsto.

Perguntas Frequentes (FAQs)

P1: Uma leitura de RPM zero no IMFCS01 significa que o módulo precisa ser substituído?
Não, uma leitura zero raramente indica falha imediata de hardware se os LEDs de status da placa estiverem normais. A maioria dos incidentes decorre de configurações incorretas dos jumpers de limite, conexões de terminais oxidadas ou atenuação do sinal causada por fiação de longa distância. Sempre verifique a forma de onda do pulso com um osciloscópio antes de comprar peças de reposição.

Q2: O IMFCS01 consegue lidar com sinais TTL diretos de codificadores digitais modernos?
Sim, desde que os níveis de tensão do sinal TTL ultrapassem o limite configurado. Como os estados altos padrão do TTL ficam em torno de 5V, as configurações dos jumpers de limite MID ou LOW devem ser verificadas na placa para garantir que o módulo registre as bordas de subida e descida com precisão.

P3: Como o comprimento do cabo afeta as configurações de limite nos módulos de contador de frequência?
Cabos mais longos aumentam a resistência e a capacitância totais do circuito, o que suaviza os picos das ondas quadradas e reduz a tensão de pico. Um pulso que sai de um Proximitor a 5V pode chegar ao painel de controle a 3.2V. Nesses casos, os técnicos devem diminuir o jumper de limiar para compensar essa degradação do sinal.

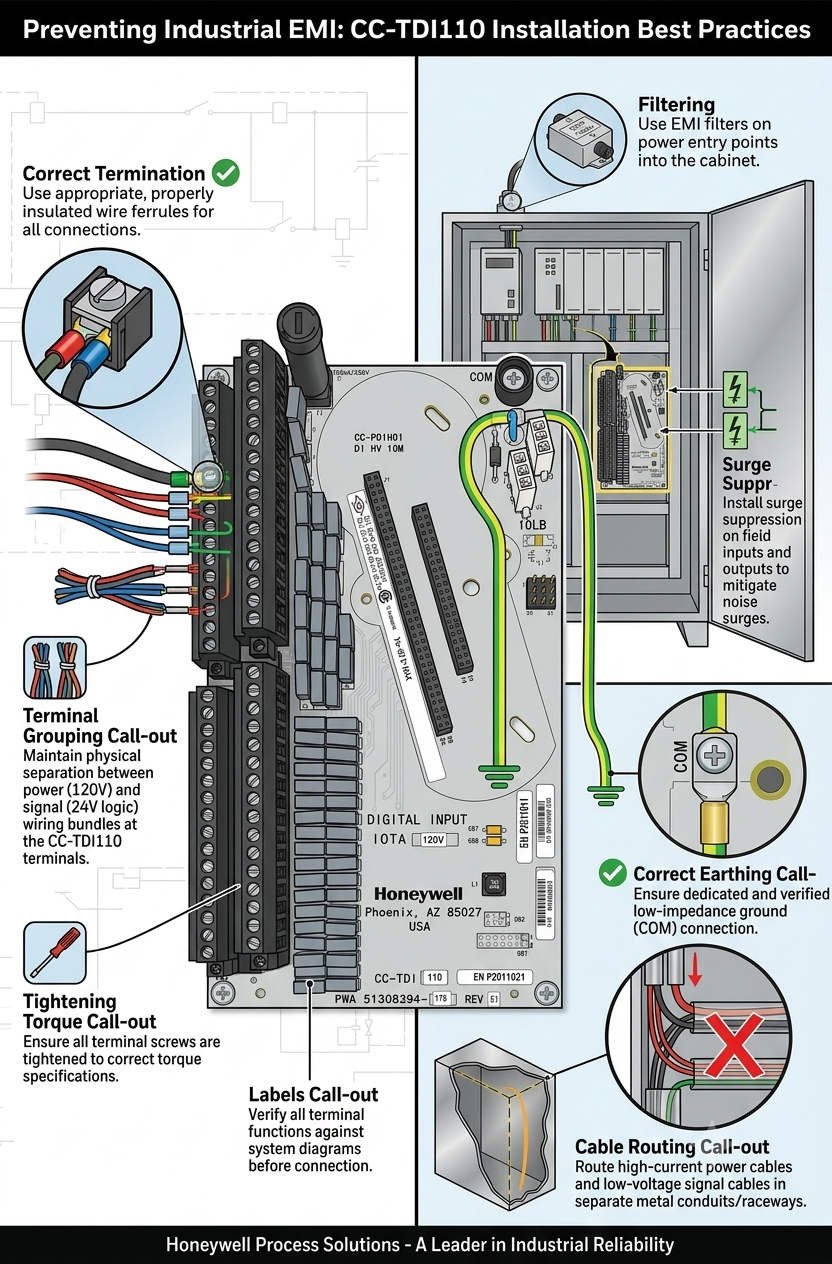
Prevenção de EMI Industrial: Melhores Práticas de Instalação do CC-TDI110

Prevenção de EMI Industrial: Melhores Práticas de Instalação do CC-TDI110

Maximizando a confiabilidade do sinal com o Honeywell CC-TDI110 Módulo de entrada digital

O papel fundamental das entradas digitais na confiabilidade dos sistemas de controle distribuído.

A automação industrial moderna depende da aquisição precisa de dados de dispositivos de campo para o Sistema de Controle Distribuído (DCS). O Módulo de Entrada Digital CC-TDI110 da Honeywell serve como uma ponte essencial nessa cadeia de comunicação. Ele se destaca em ambientes de alta potência, como plantas petroquímicas e linhas de produção pesada. Manter a integridade do sinal é fundamental nesses ambientes. Consequentemente, os engenheiros devem priorizar a blindagem adequada para evitar disparos falsos dispendiosos ou alarmes perdidos.

Prevenção de EMI Industrial: Melhores Práticas de Instalação do CC-TDI110

Prevenção de EMI Industrial: Melhores Práticas de Instalação do CC-TDI110

Aprimorando o isolamento contra interferência eletromagnética

O CC-TDI110 apresenta um isolamento robusto entre canais e entre canais e terra. Esse projeto permite que o módulo detecte estados digitais com precisão, mesmo na presença de cabos de alta tensão próximos. No entanto, o isolamento por si só não resolve todos os problemas de ruído. O ruído elétrico geralmente se origina de roteamento de cabos inadequado, e não de falhas em componentes internos. Portanto, os integradores de sistemas devem considerar o isolamento interno como uma defesa secundária, e não como a solução principal.

Gerenciamento de ruído de modo comum em ambientes com inversores de frequência

Instalações industriais frequentemente utilizam motores de grande porte e inversores de frequência (VFDs). Esses dispositivos geram interferência de modo comum significativa, que pode sobrecarregar sistemas de controle padrão. O CC-TDI110 oferece alta tolerância a esse ruído, garantindo desempenho estável. No entanto, se os cabos de sinal estiverem muito próximos das linhas de energia, as tensões induzidas podem exceder esses limites de rejeição. A automação industrial confiável exige uma separação física rigorosa entre os condutores de sinal e de energia.

Filtragem de entrada avançada e mecanismos de eliminação de ruído (debounce)

Ruídos transitórios podem disparar alarmes falsos se um módulo não tiver filtragem adequada. O CC-TDI110 resolve esse problema por meio de tempos de debounce configuráveis ​​que suprimem picos elétricos de curta duração. Embora esses filtros melhorem a estabilidade, eles não resolvem o problema de interferência crônica. Ruídos excessivos que persistirem além da faixa de filtragem ainda podem causar desligamentos inesperados. Portanto, a Powergear X Automation recomenda validar as configurações de filtro durante a fase de comissionamento.

Melhores práticas para instalação de cabos blindados

A instalação correta é fundamental para a estabilidade do sistema a longo prazo. Ao encaminhar sinais próximos a alimentadores de motores ou linhas com tensão superior a 220 V CA, utilize sempre cabos de par trançado blindados. Mantenha uma distância mínima de 300 mm, conforme as diretrizes da norma IEC 61000-5-2. Além disso, assegure-se de que quaisquer cruzamentos inevitáveis ​​ocorram em um ângulo de 90 graus. Essa técnica minimiza efetivamente o acoplamento indutivo e preserva a pureza do sinal digital.

Estratégias críticas de aterramento e segregação de blindagem

Um erro comum em campo envolve aterrar a blindagem dos cabos em ambas as extremidades. Isso cria loops de terra que introduzem mais ruído no sistema. Para o CC-TDI110, os engenheiros devem aterrar a blindagem apenas no gabinete do DCS. Além disso, nunca compartilhe bandejas de cabos entre linhas de energia de alta corrente e fios de sinal sensíveis. Observamos casos em que a segregação dos cabos em bandejas metálicas dedicadas resolveu instantaneamente a cintilação intermitente do sinal DI.

Análises estratégicas da Powergear X Automation

Na nossa experiência na Powergear X Automation , a qualidade do hardware é apenas metade da batalha. O CC-TDI110 é um módulo de classe mundial, mas o seu desempenho depende da infraestrutura circundante. Recomendamos uma abordagem de "blindagem holística" que combine hardware Honeywell de alta qualidade com a estrita conformidade com as normas IEC. Investir numa cablagem adequada hoje evita paragens dispendiosas no futuro.

Lista de verificação do resumo técnico

  • Utilize cabos de par trançado blindados para todas as entradas digitais.
  • Blindagens de aterramento apenas no lado do DCS para evitar loops.
  • Mantenha uma distância de 300 mm dos cabos de alta tensão.
  • Configure os tempos de debounce para corresponder às características do dispositivo de campo.
  • Instale dispositivos de proteção contra surtos (DPS) em áreas propensas a raios.

Cenários práticos de aplicação

  • Intertravamentos de segurança em refinarias: Garantir que as válvulas de desligamento de emergência reportem seu status sem falsos positivos induzidos por EMI (interferência eletromagnética).
  • Controle de turbinas em usinas de energia: Monitoramento de estados digitais de alta velocidade próximos a equipamentos de comutação elétrica de grande porte.
  • Processamento químico em lotes: Manter um controle sequencial preciso em locais onde inversores de frequência são amplamente utilizados para agitação.

Perguntas frequentes de especialistas: Implementação do CC-TDI110

P1: Como escolher entre o CC-TDI110 e os módulos DI legados da Honeywell?
Primeiramente, avalie seu ambiente eletromagnético atual. Embora o CC-TDI110 seja frequentemente compatível com versões anteriores, ele oferece recursos superiores de rejeição de ruído, essenciais para instalações modernas com grande número de inversores de frequência. Se sua instalação atualizou seu hardware de energia, atualizar seus módulos de E/S é uma decisão técnica inteligente.

Q2: Qual é a causa mais comum de sinais "oscilantes" em novas instalações?
Geralmente, trata-se de um problema de aterramento. Certifique-se de que suas blindagens não estejam criando loops e verifique se há cruzamentos de 90 graus nas interseções de energia. Se o problema persistir, aumente ligeiramente o tempo de debounce do software na configuração do DCS.

P3: Este módulo requer manutenção especializada durante seu ciclo de vida?
O CC-TDI110 praticamente não requer manutenção. No entanto, recomendamos inspeções anuais dos blocos de terminais e das barras de aterramento. Conexões soltas são uma causa silenciosa de perda de integridade do sinal em ambientes industriais com alta vibração.

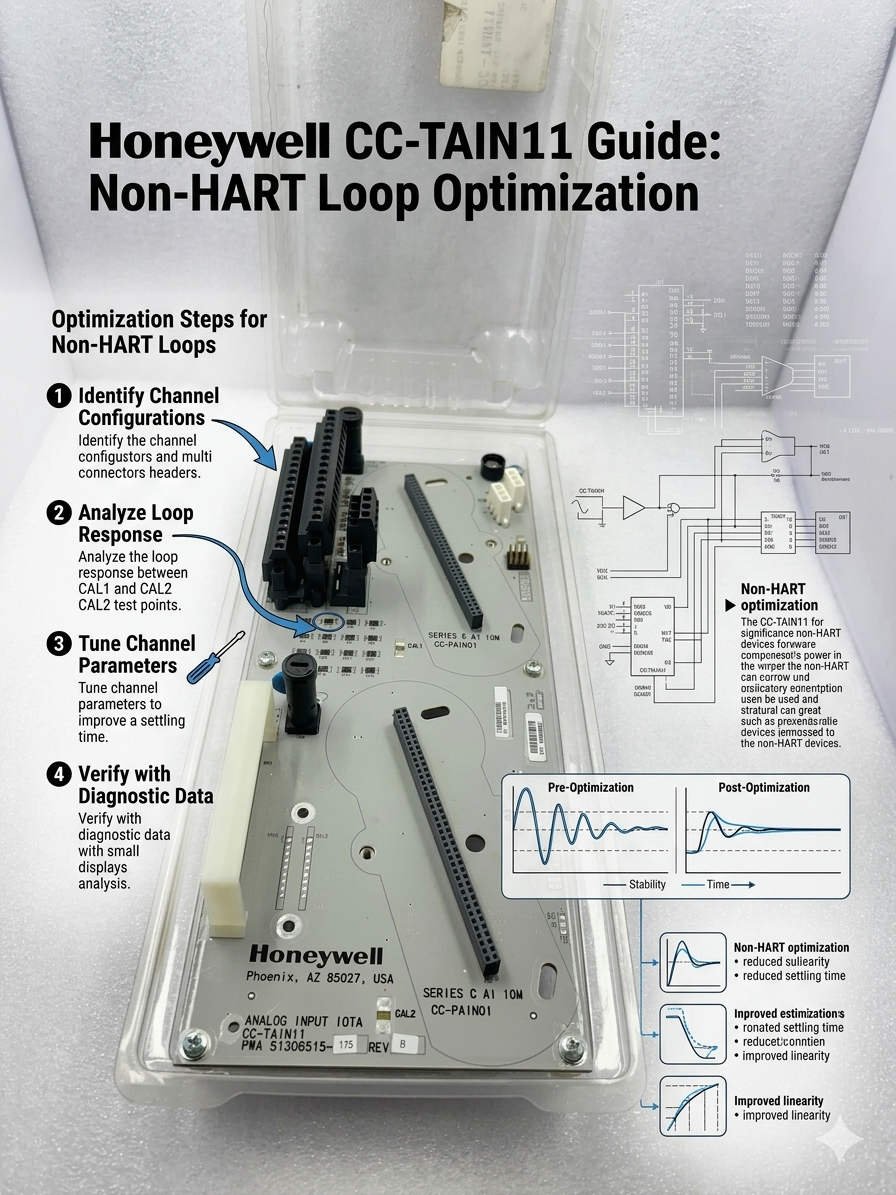
Guia CC-TAIN11 da Honeywell para Otimização de Loops Não-HART

Guia Honeywell CC-TAIN11: Otimização de Loops Não-HART

Otimizando a Honeywell CC-TAIN11 Desempenho para loops analógicos não-HART

O papel do CC-TAIN11 na arquitetura moderna de DCS

A base Honeywell CC-TAIN11 fornece terminação essencial para sinais analógicos em Sistemas de Controle Distribuído (DCS). Ela garante a transmissão estável de dados para processos críticos nos setores petroquímico e farmacêutico. No entanto, os engenheiros frequentemente enfrentam desafios ao integrar instrumentos de campo não HART. Manter a integridade do sinal de 4–20 mA continua sendo a principal prioridade para a confiabilidade do sistema. A terminação inadequada frequentemente leva à deriva do sinal ou à instabilidade do laço de controle durante operações de alta demanda.

Guia CC-TAIN11 da Honeywell para Otimização de Loops Não-HART

Guia CC-TAIN11 da Honeywell para Otimização de Loops Não-HART

Entendendo os requisitos de sinal HART versus não-HART

Os circuitos HART padrão requerem uma resistência de 250 Ω para suportar a comunicação digital sobre sinais analógicos. Para instrumentos sem HART, essa camada digital não existe. Adicionar um resistor extra nesses casos geralmente é desnecessário. Além disso, resistores redundantes aumentam a queda de tensão no circuito. Isso pode reduzir a precisão geral dos sensores de automação da sua fábrica. Portanto, você deve verificar a impedância de entrada do seu módulo de IA antes de modificar o hardware.

Gerenciamento da resistência do loop e da saturação do sinal

Cada circuito de 4–20 mA possui uma capacidade de carga máxima, tipicamente entre 500 Ω e 750 Ω. Se a resistência total exceder o limite do transmissor, o sinal pode saturar em níveis de corrente elevados. Essa saturação causa leituras incorretas do processo durante condições de pico de vazão ou pressão. Como resultado, sistemas de segurança críticos podem não ser acionados corretamente. Sempre calcule o orçamento total da resistência do seu circuito para garantir um desempenho linear em toda a faixa de operação.

Redundância no projeto do módulo de IA da Honeywell

A maioria dos módulos de entrada analógica modernos da Honeywell já inclui resistores internos de precisão. Esses componentes realizam a conversão de corrente para tensão internamente. Consequentemente, adicionar resistores externos ao CC-TAIN11 geralmente é redundante para transmissores padrão. Embora sistemas legados possam exigir adaptação de impedância, as plataformas DCS modernas simplificam esse processo. Recomendamos consultar o manual técnico específico do seu módulo de entrada analógica para confirmar sua configuração interna.

Melhores práticas para comissionamento e manutenção em campo

O sucesso em campo exige uma abordagem metódica para a validação de malhas de controle. A Powergear X Automation sugere seguir estes passos técnicos para garantir o máximo desempenho:

  • ✅ Utilize um multímetro calibrado para medir a resistência total do circuito.
  • ✅ Verifique a tensão de conformidade do transmissor de campo.
  • ✅ Garanta um aterramento em ponto único para evitar flutuações induzidas por EMI.
  • ✅ Inspecione a continuidade da blindagem em cabos com mais de 300 metros de extensão.
  • ✅ Confirme a impedância do módulo de IA antes de adicionar qualquer hardware.

Análises estratégicas da Powergear X Automation

Nossa equipe na Powergear X Automation observa que 90% dos problemas de sinal decorrem de projetos superdimensionados. Muitos técnicos adicionam resistores por padrão, sem realizar cálculos de malha. Esse hábito frequentemente cria falhas "fantasmas" difíceis de diagnosticar posteriormente. Acreditamos que uma abordagem de instalação mais enxuta e baseada em dados melhora a estabilidade a longo prazo. Sempre priorize os diagramas de malha do fabricante em vez de suposições genéricas de campo.

Cenários de Solução Prática

  • Circuitos de longa distância da refinaria: Minimizar a resistência em percursos de 500m para evitar falhas de alimentação do transmissor.
  • Controle de Lotes Farmacêuticos: Garantindo feedback de alta precisão de 4-20mA sem interferência de ruído digital.
  • Zonas industriais pesadas com alta interferência eletromagnética (EMI): Utilizando o CC-TAIN11 com blindagem robusta para proteger dados analógicos sensíveis.

Perguntas frequentes de especialistas: Implementação do CC-TAIN11

P1: Adicionar um resistor de 250 Ω melhorará a estabilidade do sinal para dispositivos que não sejam HART?
Na verdade, geralmente acontece o contrário. Se o seu módulo de IA já possui um resistor interno, adicionar outro cria uma carga em paralelo ou em série que distorce o sinal. Adicione um resistor somente se o seu equipamento de recepção específico não tiver uma impedância interna de 250 Ω.

P2: Como identifico um circuito "saturado" durante a inicialização da planta?
Fique atento a sinais que se estabilizam em torno de 18-19 mA, mesmo com o aumento das condições do processo. Isso geralmente indica que o transmissor não consegue fornecer tensão suficiente através da alta resistência do circuito. A remoção de resistores desnecessários no CC-TAIN11 costuma resolver o problema imediatamente.

P3: Posso usar o CC-TAIN11 para integração com PLCs de terceiros?
Sim, mas você precisa validar a topologia da fiação. PLCs de terceiros geralmente têm impedâncias de entrada diferentes dos sistemas da Honeywell. Sempre execute um Teste de Ativação de Loop (FAT) para garantir que a escala de 4-20mA seja compatível entre o dispositivo de campo e o controlador.

Para componentes de alta qualidade e suporte técnico especializado, visite o site da Powergear X Automation para todas as suas necessidades de automação industrial.

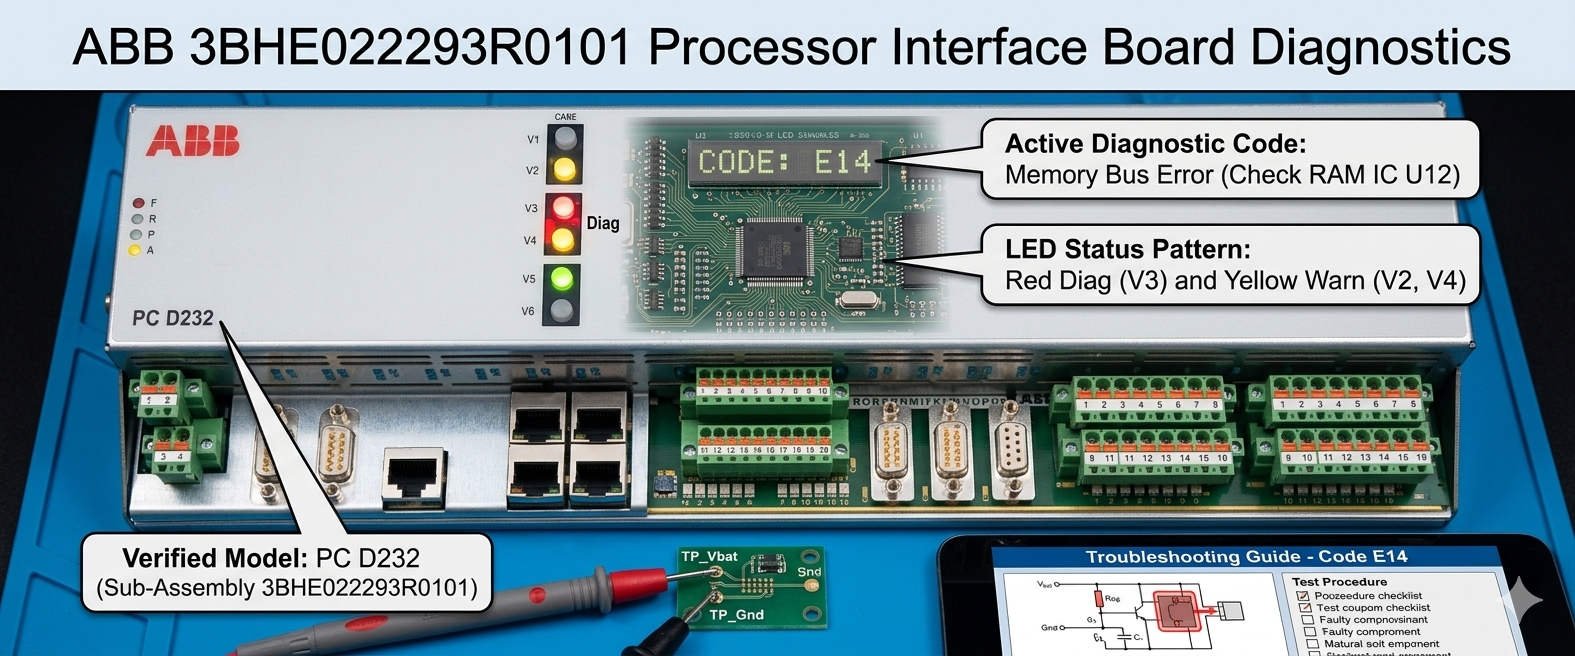
Diagnóstico da placa de interface do processador ABB 3BHE022293R0101

Diagnóstico da placa de interface do processador ABB 3BHE022293R0101

Diagnóstico de um PC ABB D232 com defeito 3BHE022293R0101Como verificar a fonte de alimentação do backplane

Em sistemas de automação industrial pesada , uma falha repentina de hardware pode paralisar toda uma linha de produção. A placa de interface do processador ABB PC D232 (número de peça 3BHE022293R0101) é um componente crítico em ambientes de controle de excitação e DCS . No entanto, os engenheiros frequentemente se deparam com um cenário frustrante: a placa não exibe nenhum indicador LED após ser ligada. Felizmente, esse sintoma nem sempre significa que a placa está com defeito. Frequentemente, indica uma falha na rede de distribuição de energia do backplane.

Diagnóstico da placa de interface do processador ABB 3BHE022293R0101

Diagnóstico da placa de interface do processador ABB 3BHE022293R0101

O papel crucial da placa de interface 3BHE022293R0101

O PC D232 serve como principal elo de comunicação entre os controladores de alto nível e os equipamentos de campo. Ele gerencia a sequência de inicialização e sincroniza as transferências rápidas de dados dentro do painel. Em setores como geração de energia e processamento petroquímico, este módulo garante estabilidade operacional absoluta. Como ele lida com tarefas vitais da interface do processador, qualquer queda de energia causará o congelamento completo da comunicação. Consequentemente, manter uma alimentação de tensão estável é essencial para a disponibilidade total do sistema.

Analisando os princípios técnicos da fonte de alimentação lógica de 5V.

A linha de 5V CC fornece a energia lógica essencial para os microprocessadores principais, FPGAs e chips de comunicação. Para um desempenho ideal, essa linha deve permanecer dentro de uma faixa de tolerância rigorosa de 4.75V a 5.25V. Se a tensão cair abaixo desse intervalo, a CPU não poderá executar sua sequência de inicialização. Consequentemente, a placa não exibirá nenhuma atividade de LED. Em gabinetes mais antigos, a degradação dos capacitores da fonte de alimentação (PSU) é a principal causa de ondulação excessiva de tensão. Altas temperaturas ambientes aceleram esse processo de envelhecimento, criando falhas intermitentes de inicialização em slots de carga máxima.

Entendendo a Distribuição de 24V e as Cadeias de Intertravamento de Segurança

Enquanto a linha de 5V alimenta a lógica interna, a linha de 24V CC controla os relés de interface e os circuitos de habilitação permissiva. Os sistemas de controle industrial geralmente esperam que a alimentação de 24V permaneça entre 21.6V e 26.4V. Em aplicações de excitação de turbinas, o sistema direciona essa tensão através de dispositivos de segurança físicos. Se um interruptor de porta de painel ou um relé de segurança for acionado, a placa perde energia completamente. Portanto, os engenheiros devem rastrear todo o circuito de intertravamento de segurança antes de condenar a placa do microprocessador. Um fusível com terminal solto pode facilmente simular uma falha total de hardware.

Confiabilidade mecânica dos conectores DIN de backplane

O desgaste mecânico continua sendo uma causa oculta de falhas em componentes eletrônicos na automação industrial . O PC D232 utiliza conectores DIN de alta densidade de pinos para se conectar à placa de circuito impresso. Em ambientes químicos com alta umidade ou em regiões costeiras, esses pinos são extremamente vulneráveis ​​à oxidação. Essa película química aumenta a resistência de contato, impedindo a entrada de energia de baixa tensão na placa. Muitas vezes, basta reconectar o cartão para restaurar o funcionamento temporariamente. Esse comportamento confirma um problema de conectividade mecânica, e não uma falha real de um componente dentro do circuito da placa.

Verificação passo a passo de energia para engenheiros de campo

  • ✅ Verificar entrada do gabineteConfirme se a alimentação principal de energia CA que alimenta os módulos de fonte de alimentação redundantes está completamente normal.
  • ⚙️ Meça o trilho de 24VUtilize um multímetro digital entre o terminal COM de 0V e o terminal de saída do porta-fusível.
  • 🔧 Teste a lógica de 5VVerifique os pontos de teste com o módulo instalado para medir as condições reais de carga do slot.

Regras de Seleção Estratégica e Retrocompatibilidade

Ao adquirir um módulo de substituição, os compradores devem lembrar que a aparência física pode ser bastante enganosa. Diferentes revisões do PC D232 podem parecer idênticas, mas conter pacotes de firmware completamente diferentes. Misturar revisões de placa incompatíveis pode travar o barramento do sistema ao ligar. Além disso, backplanes mais antigos podem não suportar os recursos avançados de diagnóstico das versões mais recentes da placa. Portanto, sempre compare o modelo com a sua lista de materiais (BOM) original e verifique os ciclos de vida ativos do sistema.

Consultoria especializada da Powergear X Automation Limited

Na Powergear X Automation Limited , nossa experiência em campo mostra que quase 40% das placas de processador devolvidas estão totalmente funcionais. Na realidade, barras de aterramento defeituosas e fontes de alimentação fracas são as principais causas dos alarmes de diagnóstico em campo. Recomendamos fortemente que as equipes de campo implementem um procedimento formal de bloqueio e etiquetagem (LOTO) antes dos testes. Além disso, evite a troca a quente desses módulos, a menos que o manual específico do seu painel permita explicitamente. Para adquirir peças certificadas e confiáveis ​​e atualizar componentes antigos, visite nossa loja em https://www.powergearx.com/.

Aplicação no mundo real e planejamento de cenários

Em uma grande usina hidrelétrica, uma falha no painel de excitação pode interromper a geração de energia instantaneamente. Durante uma recente parada para manutenção, um técnico encontrou uma placa PC D232 sem nenhuma luz indicadora de status acesa. Em vez de realizar uma substituição emergencial, o técnico verificou sistematicamente os nós de teste do backplane. O multímetro revelou uma leitura de apenas 4.2V na linha lógica de 5V. A equipe substituiu a fonte de alimentação de trilho DIN, restaurando o sistema imediatamente sem precisar mexer no hardware da placa do processador, que é muito cara.

Perguntas Frequentes (FAQ)

1. Por que eu não deveria medir a tensão de 5V com a placa do processador removida?
Muitos backplanes industriais usam reguladores de comutação que exigem uma carga mínima no circuito para funcionar corretamente. Medir um slot vazio pode fornecer leituras de tensão falsas que desaparecem assim que a placa pesada é inserida.

2. Surtos de tensão externa podem causar o desligamento permanente dos LEDs da placa?
Sim. Partidas de motores de alta corrente e comutação de inversores de frequência podem enviar picos de tensão transitórios através de linhas desprotegidas. Esses picos danificam o conversor CC/CC interno da placa, desativando todos os LEDs de diagnóstico.

3. Qual produto de limpeza seguro devemos usar se encontrarmos contatos oxidados na placa traseira?
Utilize sempre um limpador de contatos eletrônicos de rápida evaporação e aprovado pelo fabricante. Certifique-se de que o gabinete esteja completamente desenergizado antes de aplicar o produto e deixe os pinos secarem completamente antes de reinserir a placa de interface.

De volta ao topo
O produto foi adicionado ao seu carrinho