Más de 50,000 componentes de módulos de automatización de gran venta.

Solucionar reinicios aleatorios de la CPU GE Fanuc IC695CPE305 | Guía para RX3i

¿Por qué GE Fanuc? IC695CPE305 Las CPU experimentan reinicios aleatorios y cómo solucionarlos.

En la automatización industrial moderna, los reinicios inesperados del controlador provocan graves tiempos de inactividad. La CPU GE Fanuc PACSystems RX3i IC695CPE305 funciona como unidad de procesamiento central en sistemas complejos de automatización industrial. Sin embargo, los ingenieros de campo suelen reportar reinicios aleatorios de la CPU tras aproximadamente dos años de funcionamiento continuo. Powergear X Automation ofrece esta guía práctica de ingeniería para diagnosticar las causas raíz, eliminar los tiempos de inactividad recurrentes y optimizar la estabilidad del PLC.

Análisis de la degradación del suministro eléctrico y las caídas transitorias en la arquitectura DCS

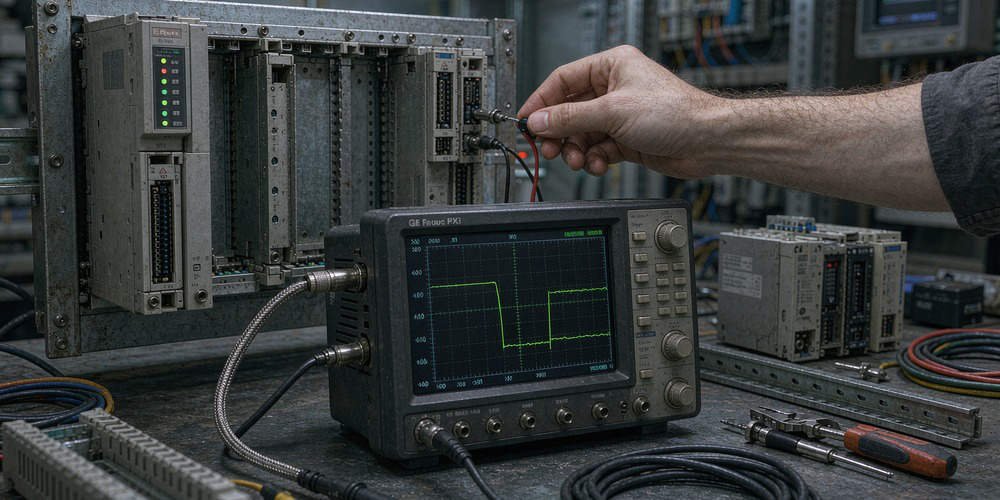
Los problemas de calidad de la alimentación eléctrica son la principal causa de reinicios espontáneos de los PLC. Si bien las fuentes de alimentación funcionan correctamente durante la instalación, los condensadores internos se degradan gradualmente con el tiempo. En consecuencia, las conmutaciones de alta corriente de motores pesados ​​cercanos generan caídas de tensión momentáneas. Estas caídas de tensión de microsegundos no son detectadas por los multímetros estándar, pero sí activan el circuito de protección contra subtensión de la CPU. Por lo tanto, los equipos de mantenimiento deben capturar las formas de onda de la alimentación en tiempo real mediante un osciloscopio de alta velocidad antes de reemplazar cualquier componente.

Evaluación del estrés térmico y las condiciones a largo plazo de la carcasa del gabinete.

La acumulación de calor degrada los delicados componentes microelectrónicos dentro de los controladores lógicos programables. Los filtros de la carcasa se obstruyen con polvo industrial tras un funcionamiento prolongado sin mantenimiento regular. Como resultado, la temperatura interna del gabinete aumenta progresivamente por encima del límite de funcionamiento recomendado de 60 °C. El exceso de calor activa los mecanismos de protección térmica del procesador. Además, la dilatación térmica a largo plazo afloja los conectores del panel posterior, lo que provoca desconexiones físicas intermitentes durante los periodos de máxima actividad.

Investigación de restricciones del firmware de la CPU y eventos del sistema de vigilancia del software.

En los sistemas de control modernos, las anomalías de software suelen simular fallos de hardware. Según estudios del sector de control industrial, más del 30 % de los reinicios inesperados de PLC se originan por tiempos de espera agotados del temporizador de vigilancia del software. Las operaciones de escritura intensivas en memoria no volátil o las interrupciones del sistema no gestionadas bloquean el hilo de ejecución. En consecuencia, el temporizador de vigilancia interno reinicia la CPU para evitar un comportamiento errático de la máquina. Los ingenieros deben analizar la tabla de fallos de PAC Machine Edition antes de borrar los registros de errores de la CPU.

Secuencia de diagnóstico paso a paso para solucionar los reinicios del CPE305

  1. Conservar las tablas de errores de diagnóstico: Conéctese inmediatamente a la CPU mediante PAC Machine Edition y exporte el registro completo de fallos del controlador.
  2. Supervise la calidad de la alimentación de CC: Instale un registrador de potencia transitoria para registrar la estabilidad del bus de 24 V CC durante las secuencias de arranque de motores pesados.
  3. Inspeccionar las conexiones físicas: Compruebe si hay corrosión o holgura mecánica en los conectores del panel posterior, los bloques de terminales y los cables del módulo Energy Pack.
  4. Verificar el perfil térmico del gabinete: Mida las temperaturas internas de los paneles utilizando cámaras termográficas bajo cargas operativas máximas.

Inspección del rendimiento de los paquetes de energía y de los sistemas de respaldo en caso de pérdida de energía.

El procesador IC695CPE305 utiliza un módulo de condensadores Energy Pack para preservar los datos volátiles de la RAM durante cortes de energía. Sin embargo, las unidades Energy Pack antiguas pueden sufrir cortocircuitos internos o perder la capacidad de retención de carga adecuada. Cuando una unidad Energy Pack inestable consume una corriente excesiva del riel interno de la CPU, provoca caídas de tensión en la placa del procesador. Por lo tanto, los técnicos de campo deben probar y reemplazar periódicamente los módulos de energía de respaldo antiguos según los programas de mantenimiento del fabricante.

Estrategias de adquisición B2B y verificación de compatibilidad con versiones anteriores

La sustitución de un módulo IC695CPE305 requiere una evaluación de compatibilidad minuciosa, en lugar de un simple intercambio de componentes. Los integradores de sistemas deben verificar las revisiones del hardware de la CPU, las versiones del firmware instalado y las velocidades del bus de la placa base. Si bien los controladores modernos Emerson RX3i son compatibles con los módulos de E/S de la serie 90-30, las discrepancias en el firmware pueden provocar errores de comunicación en la placa base. Los responsables de compras deben revisar detenidamente las especificaciones técnicas antes de programar actualizaciones del sistema durante las ventanas de mantenimiento.

Escenario de aplicación: Recuperación de línea de procesamiento de planta química

Una planta de procesamiento químico continuo experimentaba reinicios aleatorios del IC695CPE305 cada pocos días, interrumpiendo operaciones críticas de mezcla por lotes. El equipo de mantenimiento sospechó inicialmente de una placa de CPU defectuosa y reemplazó el hardware, pero los reinicios persistieron. Los especialistas de Powergear X Automation auditaron la instalación del panel y descubrieron que los ventiladores de refrigeración del panel, ya obsoletos, habían fallado, lo que provocó que la temperatura interna del gabinete alcanzara los 68 °C.

El equipo de ingeniería instaló nuevos ventiladores de ventilación en el gabinete y limpió los filtros de polvo obstruidos. Además, actualizó el firmware de la CPU a la última versión y ajustó los parámetros de monitoreo de la fuente de alimentación. Estas acciones específicas redujeron la temperatura del panel a unos estables 38 °C, eliminando por completo los reinicios aleatorios de la CPU y restableciendo el 100 % de tiempo de actividad de la línea de procesamiento.

Para obtener componentes GE Fanuc PACSystems RX3i fiables y recibir asistencia técnica experta para la resolución de problemas, visite Powergear X Automation hoy mismo para todas sus necesidades de automatización industrial.

Preguntas frecuentes

P1: ¿Debo reemplazar inmediatamente mi CPU IC695CPE305 cuando comiencen los reinicios aleatorios?
No. Primero debes investigar posibles problemas con la fuente de alimentación externa, el sobrecalentamiento del gabinete y la holgura del panel posterior. Reemplazar la CPU no solucionará los problemas eléctricos o térmicos externos.

P2: ¿Cómo afecta el paquete de energía al comportamiento de arranque de la CPU en el PACSystems RX3i?
El módulo de alimentación (Energy Pack) alimenta el proceso de ahorro de memoria de la CPU durante el apagado. Un módulo de alimentación deteriorado o en cortocircuito puede provocar fallos de arranque o forzar a la CPU a entrar en bucles de reinicio.

P3: ¿Qué herramientas se requieren para capturar transitorios de voltaje que provocan reinicios del PLC?
Los multímetros estándar son demasiado lentos para detectar caídas de voltaje de milisegundos. Necesitas un osciloscopio digital de almacenamiento o un analizador de calidad de energía especializado para capturar breves caídas de voltaje de CC.
Guía de límites y bordes de conexión OPC UA IC695CPK330 | Powergear X

Solución de los límites de conexión OPC UA en el IC695CPK330 que se comunica con dispositivos de borde

La automatización industrial moderna depende en gran medida de la conexión fluida de controladores industriales con análisis en la nube y capas de computación perimetral. La CPU Emerson GE Fanuc PACSystems RX3i IC695CPK330 integra Ethernet integrada y un servidor OPC UA para la publicación directa de datos. Sin embargo, los ingenieros de campo suelen encontrar cuellos de botella en las sesiones al conectar múltiples dispositivos perimetrales externos. Powergear X Automation ofrece esta guía de ingeniería para aclarar las causas de las limitaciones de las sesiones OPC UA y optimizar la arquitectura del sistema para obtener el máximo rendimiento.

Comprensión de la arquitectura OPC UA integrada en sistemas de automatización industrial

El controlador IC695CPK330 funciona como un motor de procesamiento central en sistemas de control distribuido (DCS) y redes de controladores lógicos programables (PLC). Según informes recientes de referencia sobre IoT industrial, más del 65 % de las implementaciones de fabricación inteligente utilizan OPC UA para una comunicación segura en el borde de la red. Emerson equipa esta CPU con funcionalidad de servidor OPC UA integrada para eliminar la necesidad de costosas pasarelas de hardware externas. Sin embargo, los ingenieros deben tener en cuenta que los recursos de procesamiento del PLC priorizan la lógica de control en tiempo real, lo que limita la capacidad de la sesión del protocolo.

Análisis de los límites de sesión de hardware y la asignación de suscripciones

Los ingenieros suelen confundir las conexiones de red físicas con las sesiones y suscripciones lógicas OPC UA. La documentación técnica de Emerson especifica que el servidor OPC UA IC695CPK330 admite un máximo de 5 sesiones concurrentes. Además, el servidor limita las suscripciones de variables concurrentes a 10 y los elementos monitorizados a 12 500 en todas las sesiones activas. Por lo tanto, conectar seis dispositivos de borde independientes directamente al PLC provoca rechazos de conexión inmediatos, independientemente del ancho de banda de la red.

Distinguir las limitaciones de los protocolos de firmware de la velocidad de procesamiento de la CPU

Actualizar a una CPU más rápida no aumenta automáticamente la capacidad de sesiones OPC UA integrada. El límite de 5 sesiones se debe a la asignación de memoria del firmware, no a la velocidad de reloj del procesador. Además, los bucles de reconexión de clientes agresivos pueden dejar sesiones inactivas abiertas en el servidor, consumiendo recursos de forma artificial. Por lo tanto, solucionar los fallos de conexión requiere analizar el ciclo de vida de las sesiones en lugar de reemplazar el hardware del sistema de control.

Secuencia de optimización paso a paso para la agregación de datos en el borde de la red.

  1. Auditar sesiones existentes: Utilice las herramientas de diagnóstico de PAC Machine Edition para supervisar las sesiones OPC UA activas e identificar las conexiones de cliente no cerradas.
  2. Implementar la agregación de datos: Implemente un servidor de puerta de enlace OPC UA central para consolidar las solicitudes de datos de múltiples dispositivos periféricos en una sola sesión.
  3. Optimizar parámetros de suscripción: Agrupe las variables monitorizadas en menos suscripciones para reducir el consumo de memoria del servidor.
  4. Configurar tiempos de espera de reconexión: Ajuste los intervalos de reconexión del cliente para evitar bucles de reintentos rápidos durante las interrupciones temporales de la red.

Configuraciones de ciberseguridad en campo y estándares de compatibilidad de firmware

Es fundamental contar con configuraciones de seguridad robustas al exponer datos de PLC a redes perimetrales externas. El IC695CPK330 admite certificados de seguridad X.509 y perfiles de comunicación cifrados según la norma IEC 62443. Los ingenieros deben armonizar las políticas de seguridad entre el servidor OPC UA y los dispositivos cliente para evitar fallos en el protocolo de enlace. Además, verificar la compatibilidad del firmware entre la CPU y PAC Machine Edition garantiza una gestión de certificados fluida y la estabilidad de la sesión.

Estrategia de abastecimiento B2B y consideraciones sobre la escalabilidad del sistema

Los integradores de sistemas deben evaluar los requisitos de comunicación durante la fase inicial de diseño de los proyectos de automatización industrial. Si una arquitectura empresarial requiere conexiones directas desde decenas de dispositivos periféricos, depender únicamente de servidores de controladores integrados genera graves cuellos de botella. Invertir en módulos de comunicación dedicados o pasarelas de borde industriales protege el funcionamiento del núcleo del PLC. Además, los equipos de compras deben consultar con especialistas en automatización para seleccionar hardware que equilibre el rendimiento del control con la escalabilidad de los datos.

Escenario de aplicación: Integración de procesos en el borde de la fabricación farmacéutica

Una importante planta farmacéutica utilizaba una CPU PACSystems RX3i IC695CPK330 para controlar una línea crítica de procesamiento por lotes. El equipo de ingeniería intentó conectar siete aplicaciones independientes, entre ellas SCADA, un sistema de registro de datos históricos, un monitor de energía y cuatro nodos de análisis perimetral, directamente al PLC mediante OPC UA. Sin embargo, dos dispositivos perimetrales no lograron conectarse debido al límite de cinco sesiones.

Para solucionar la limitación, el equipo implementó un servidor de agregación OPC UA centralizado. Este servidor central estableció una sesión única y segura con la CPU IC695CPK330 para recopilar las 4,200 etiquetas de datos necesarias. Posteriormente, el agregador distribuyó los datos simultáneamente a las siete aplicaciones de borde posteriores. Este cambio arquitectónico redujo la carga de la sesión del PLC al 20 % de su capacidad, garantizando al mismo tiempo el acceso a los datos en tiempo real en toda la planta.

Para obtener controladores PACSystems RX3i de alto rendimiento, módulos de comunicación y soporte técnico especializado, visite Powergear X Automation para actualizar su infraestructura de control industrial.

Preguntas frecuentes

P1: ¿Puedo aumentar el límite de sesiones OPC UA del IC695CPK330 actualizando el firmware de la CPU?
Las actualizaciones de firmware mejoran la seguridad y la estabilidad del protocolo, pero no aumentan el límite fundamental de 5 sesiones. Para ampliar la capacidad de sesiones, es necesario utilizar un servidor de agregación OPC UA externo o hardware de comunicación dedicado.

P2: ¿Qué sucede si un dispositivo de borde se desconecta abruptamente sin cerrar su sesión OPC UA?
El servidor mantiene la sesión abierta hasta que expire el tiempo de espera. Durante este lapso, la sesión inactiva consume uno de los 5 espacios de recursos disponibles, lo que podría bloquear nuevas conexiones de clientes.

P3: ¿Es mejor usar varias suscripciones o una sola suscripción para las variables monitorizadas?
Utilizar una única suscripción agrupada es mucho más eficiente. Minimiza la asignación de memoria del servidor y reduce la sobrecarga de comunicación en comparación con la creación de múltiples suscripciones separadas en distintas sesiones.

Guía del módulo de termopar GE Fanuc IC695ALG412 y del estado de retención.

Aclarando el GE Fanuc IC695ALG412 Módulo de entrada de termopar y configuraciones de retención del último estado

En los sistemas de automatización industrial, los ingenieros suelen confundir el comportamiento de los datos de entrada con la configuración de los módulos de salida analógica. El módulo GE Fanuc Emerson PACSystems RX3i IC695ALG412 es un módulo de entrada de termopar aislado de 12 canales, no un módulo de salida analógica. Por consiguiente, los ingenieros no pueden configurarlo para que mantenga señales de control de 4-20 mA o 0-10 V durante el modo de parada de la CPU. Powergear X Automation ofrece esta guía para aclarar la función precisa del módulo IC695ALG412 y evitar costosas configuraciones erróneas del sistema.

Valor fundamental de la adquisición de datos de temperatura de precisión en los sistemas de control.

El módulo IC695ALG412 proporciona mediciones de temperatura de alta precisión para aplicaciones de control de procesos en plantas de procesamiento químico, centrales eléctricas e instalaciones de tratamiento térmico. Según informes recientes del mercado de sensores industriales, los sensores de termopar representan más del 35 % de los sistemas de monitorización de temperatura en la industria pesada. El IC695ALG412 procesa señales de milivoltios de termopares J, K, T, E, R, S, B, N y C. El aislamiento entre canales evita que las diferencias de potencial de tierra distorsionen las métricas críticas del proceso.

Distinción entre la retención de datos de entrada del termopar y la retención de salida analógica

Los ingenieros deben distinguir cuidadosamente entre el manejo de datos del módulo de entrada y la retención de la señal del actuador de campo. El IC695ALG412 admite una configuración por canal de "Mantener último estado" o "Valor predeterminado 0" para los valores de proceso entrantes. Sin embargo, este parámetro solo afecta a los registros de memoria que el programa PLC lee durante condiciones de falla. No envía señales analógicas activas a equipos de campo como válvulas de control o variadores de frecuencia. Por lo tanto, las aplicaciones que requieren retención de señal física durante el modo de parada de la CPU deben usar módulos de salida analógica dedicados como el IC695ALG704 o el IC695ALG808.

Riesgos para la seguridad de los procesos asociados a valores de temperatura obsoletos

Depender de valores de entrada congelados durante fallos de circuito abierto en los sensores supone un grave riesgo para los sistemas de automatización industrial. Las tasas de actualización de canal configurables en el IC695ALG412 varían de 15 ms a 120 ms, según la selección del filtro digital. Cuando un termopar se rompe o se desconecta, mantener el último valor válido enmascara picos de temperatura peligrosos en los reactores térmicos. Como consecuencia, la lógica de control podría no activar los procedimientos de parada de emergencia. Los equipos de mantenimiento deben combinar los bits de diagnóstico de hardware con las rutinas de alarma del software del PLC para detectar circuitos abiertos de inmediato.

Guía para la instalación en campo y la verificación de bloques de terminales

Una instalación física adecuada garantiza la estabilidad de las mediciones a largo plazo en entornos DCS con alto nivel de ruido. El personal de mantenimiento debe instalar el IC695ALG412 en un backplane universal RX3i utilizando bloques de terminales homologados. Las unidades de terminales compatibles incluyen IC694TBB032, IC694TBB132, IC694TBS032 e IC694TBS132. Además, los técnicos deben alejar los cables de extensión del termopar de los cables de los motores de gran calibre para evitar interferencias electromagnéticas. Durante las actualizaciones del sistema, verifique siempre los números de catálogo de los módulos físicos con los esquemas del armario de control.

Adquisiciones B2B y selección correcta de módulos de salida analógica

Los integradores de sistemas deben verificar las especificaciones del hardware antes de adquirir piezas de repuesto para racks GE Fanuc antiguos o Emerson RX3i modernos. Si la especificación de su aplicación requiere "Mantener el último estado al detener la CPU" para los actuadores de campo, seleccione módulos de salida analógica adecuados. Módulos como el IC695ALG704, el IC695ALG708 y el IC695ALG808 cuentan con parámetros de salida predeterminados configurables, diseñados específicamente para mantener la señal de salida. Los responsables de compras deben consultar los números de revisión del hardware para garantizar la compatibilidad del backplane antes del tiempo de inactividad programado.

Escenario de aplicación: Estrategia de control de hornos de procesamiento térmico

Una planta de tratamiento térmico de acero experimentó fluctuaciones de temperatura inesperadas tras una actualización de hardware. Los técnicos asumieron erróneamente que el módulo de entrada IC695ALG412 controlaba directamente la válvula de gas del horno. En consecuencia, activaron el parámetro de entrada "Mantener último estado", esperando que la válvula conservara su posición durante el mantenimiento de la CPU.

Para corregir la estrategia de control, el equipo de ingeniería separó claramente las funciones de entrada y salida. Configuraron el IC695ALG412 para generar una falla de diagnóstico inmediata de "Circuito Abierto" en caso de falla del sensor. Además, instalaron un módulo de salida analógica IC695ALG704 para controlar el posicionador de la válvula de gas, estableciendo su propiedad de Salida Predeterminada en "Mantener Último Estado". Esta arquitectura de doble capa garantizó una retroalimentación precisa de la temperatura, manteniendo al mismo tiempo un control seguro del actuador durante las interrupciones de la CPU.

Para obtener módulos GE Fanuc y Emerson PACSystems RX3i auténticos, documentación técnica y asesoramiento experto, visite Powergear X Automation para dar soporte a su infraestructura industrial.

Preguntas frecuentes

P1: ¿Puede el módulo IC695ALG412 mantener una señal de salida de 4-20 mA cuando la CPU entra en modo STOP?
No. El IC695ALG412 es exclusivamente un módulo de entrada para termopares y señales de voltaje. Debe utilizar un módulo de salida analógica como el IC695ALG704 o el IC695ALG808 para mantener las señales de salida analógicas durante el modo de parada de la CPU.

P2: ¿Qué sucede cuando un termopar se desconecta de un canal del IC695ALG412?
Según la configuración de Proficy Machine Edition, el canal informará un valor de "Predeterminado a 0" o "Mantener último estado". El módulo también establece un bit de diagnóstico de circuito abierto en la tabla de estado del PLC.

P3: ¿Qué bloques de terminales son compatibles con el módulo de termopar IC695ALG412?
El IC695ALG412 se conecta a los bloques de terminales RX3i estándar, incluidas las versiones con resorte o abrazadera de caja IC694TBB032, IC694TBB132, IC694TBS032 e IC694TBS132.

Guía de redundancia de alimentación GE Fanuc IC695PSA040 vs PSA140

Desmintiendo mitos sobre la redundancia de energía: GE Fanuc IC695PSA040 vs IC695PSA140 en PLCs PACSystems RX3i

En la automatización industrial, la fiabilidad del suministro eléctrico impacta directamente en la continuidad de las operaciones de la fábrica. Un error común en el sector sugiere que la instalación de dos módulos GE Fanuc IC695PSA040 crea un sistema de alimentación redundante. Sin embargo, la documentación oficial de Emerson Automation Solutions prohíbe explícitamente el uso de dos módulos IC695PSA040 en un único backplane universal RX3i. Powergear X Automation ofrece este análisis de ingeniería para aclarar las normas de arquitectura de alimentación y prevenir costosos daños en el hardware en entornos de automatización industrial.

Comprender la arquitectura de potencia de Sistemas PAC RX3i de GE Fanuc

El IC695PSA040 es un módulo de alimentación de CA estándar de 40 vatios. Proporciona voltajes de CC internos, incluyendo salidas de relé de 5.1 V CC, 3.3 V CC y 24 V CC. Sin embargo, Emerson especifica que este modelo carece de circuitos de reparto de carga activo. La instalación de dos unidades de alimentación sin reparto de carga en el mismo panel posterior genera desequilibrios de voltaje internos. En consecuencia, la corriente no se distribuye uniformemente entre los módulos, lo que puede provocar daños en el panel posterior y fallos en el sistema.

Comparación de los módulos estándar IC695PSA040 con las unidades multipropósito IC695PSA140

Para lograr una verdadera redundancia de potencia se requiere hardware multipropósito especializado. Las fuentes de alimentación multipropósito IC695PSA140 e IC695PSD140 incorporan diodos internos de reparto de carga. Los informes de fiabilidad industrial indican que una redundancia de potencia N+1 configurada correctamente reduce las paradas inesperadas del PLC hasta en un 40 %. Por lo tanto, los ingenieros de control deben implementar módulos PSA140 al diseñar arquitecturas DCS o PLC de alta disponibilidad.

Principales diferencias entre las fuentes de alimentación estándar y multipropósito del RX3i.

  • Módulo estándar IC695PSA040: Proporciona una potencia de salida de 40 W, solo admite la instalación en una única ranura, carece de reparto de carga y prohíbe las configuraciones de placa base de doble módulo.
  • Módulo multipropósito IC695PSA140: Proporciona una potencia de salida de 40 W, admite modos de reparto de carga, permite la redundancia de hardware 1+1 y admite varias unidades en un mismo plano posterior.
  • Restricciones de mezcla del sistema: Prohíbe combinar módulos estándar PSA040 con módulos multipropósito PSA140 en cualquier configuración de placa base.

Protocolos de inspección de campo y riesgos de revisión del firmware

  1. Verifique los números de pieza del módulo: Lea la etiqueta del panel frontal para confirmar si la unidad es un modelo PSA040 o PSA140.
  2. Compruebe los niveles de revisión del hardware: Identifique las revisiones antiguas, como la IC695PSA040C, que presentan graves riesgos de daños si se utilizan en paralelo.
  3. Calcular la carga total del plano posterior: Utilice el software Proficy Machine Edition para verificar el consumo total de corriente en todos los módulos de E/S.
  4. Aplicar límites de módulo único: Asegúrese de que solo haya un PSA040 en el plano posterior durante las implementaciones con una sola fuente de alimentación.

Mejores prácticas para la ingeniería y adquisición de armarios de control

Los responsables de compras deben evitar adquirir unidades PSA040 duplicadas para solucionar problemas de capacidad. Añadir una segunda fuente de alimentación estándar no aumenta la potencia total del sistema. En su lugar, los ingenieros deben calcular primero el consumo total del sistema con el software Proficy Machine Edition. Además, la migración de fuentes de alimentación estándar a multipropósito requiere actualizar los archivos de configuración del backplane antes de la puesta en marcha.

Escenario de aplicación: Actualización del sistema eléctrico de una planta química

Una planta de procesamiento químico continuo experimentó reinicios intermitentes del PLC en una unidad de proceso crítica. La inspección reveló dos módulos IC695PSA040 instalados en un único backplane universal IC695 bajo la falsa suposición de redundancia 1+1. El circuito no compartido provocó el sobrecalentamiento de una fuente de alimentación al intentar soportar toda la carga eléctrica.

Para solucionar el problema, el equipo de ingeniería retiró ambas unidades estándar y reconfiguró el bus. Instalaron dos fuentes de alimentación multipropósito IC695PSA140 y actualizaron la configuración del hardware. Este ajuste permitió establecer una verdadera distribución de carga activa 1+1, eliminando el estrés térmico y restableciendo la estabilidad operativa continua de la instalación.

Para obtener hardware GE Fanuc auténtico, asesoramiento experto en adquisiciones y componentes PLC de alto rendimiento, visite Powergear X Automation para actualizar su infraestructura de control crítica.

Preguntas frecuentes

P1: ¿Puedo instalar dos módulos IC695PSA040 en un backplane RX3i para duplicar la potencia de salida a 80W?
No. El IC695PSA040 no admite el reparto de carga ni el funcionamiento en paralelo. Añadir un segundo módulo no duplicará la capacidad y puede dañar el bus o los módulos de alimentación.

P2: ¿Puedo combinar un IC695PSA040 con un IC695PSA140 en el mismo backplane?
No. Las directrices de Emerson prohíben estrictamente mezclar fuentes de alimentación estándar con fuentes de alimentación multipropósito. Mezclar estos módulos desestabiliza los rieles de voltaje del plano posterior interno.

P3: ¿Qué sucede si un módulo IC695PSA040 de revisión C, de una versión anterior, se conecta en paralelo con otra fuente de alimentación?
Las versiones antiguas de hardware, como la versión C, carecen de aisladores de protección para el funcionamiento en paralelo. Conectar estas unidades en paralelo genera riesgos de sobrecarga térmica y puede dañar permanentemente las pistas del bus de conexión.

Análisis técnico del IC695EIS001 | Powergear X Automation

Aclaración sobre GE PACSystems RX3i IC695EIS001Guía técnica del módulo de servidor Ethernet IEC 60870-5-104

En la automatización industrial, la correcta identificación de los componentes previene costosos errores arquitectónicos en los sistemas de control. Un error común es identificar erróneamente el GE Fanuc PACSystems RX3i IC695EIS001 como un módulo de entrada discreto aislado. Sin embargo, la documentación técnica confirma que el IC695EIS001 funciona como un módulo servidor Ethernet IEC 60870-5-104. Powergear X Automation presenta esta guía para aclarar su función real, sus límites técnicos y las especificaciones de aislamiento para sistemas de automatización industrial.

Comprender el valor fundamental de la integración del protocolo IEC 60870-5-104

El módulo IC695EIS001 permite la comunicación de alta velocidad mediante el protocolo de telecontrol IEC 60870-5-104 a través de redes Ethernet. Las compañías eléctricas, las subestaciones y las instalaciones de gestión del agua dependen en gran medida de este protocolo estandarizado para el intercambio de datos SCADA. Por consiguiente, el módulo opera exclusivamente dentro de la capa de comunicación de red de la plataforma PLC RX3i. Los integradores de sistemas no deben tratar este módulo como una interfaz de entrada discreta a nivel de campo para señales de campo de 24 V CC o 230 V CA.

Desmintiendo ideas erróneas sobre las clasificaciones de voltaje de aislamiento de canales

Los ingenieros suelen buscar especificaciones de aislamiento entre canales, como 250 VCA o 1500 VCA, para el IC695EIS001. Sin embargo, estas tensiones se aplican exclusivamente a módulos de E/S analógicos y discretos especializados. El IC695EIS001 carece de terminales de entrada de campo, por lo que no ofrece información sobre el aislamiento de canales para el cableado de campo. Por lo tanto, los equipos de compras deben verificar las hojas de datos técnicos antes de intentar reemplazar el hardware de E/S aislado con módulos de comunicación.

Diferenciación entre la resistencia al aislamiento y las limitaciones de la protección contra sobretensiones.

Muchos operadores de plantas asumen erróneamente que el aislamiento de E/S garantiza una protección total contra conexiones cruzadas de CA de alto voltaje. Las barreras de aislamiento estándar soportan pruebas dieléctricas temporales de hasta 1500 VCA durante un minuto. Sin embargo, las sobretensiones sostenidas de 230 VCA o los impactos directos de rayos superan fácilmente estos límites de seguridad. Por lo tanto, los equipos de campo requieren dispositivos externos de supresión de sobretensiones en lugar de depender únicamente del aislamiento interno del módulo.

Secuencia clave paso a paso para la verificación del aislamiento y la puesta en marcha.

  1. Identificar los tipos de capas de señal: Separe los módulos de red, como el IC695EIS001, de los módulos de entrada discretos físicos durante el diseño inicial del gabinete.
  2. Voltajes de entrada de campo de auditoría: Ajuste los voltajes de los sensores de campo directamente con las especificaciones del módulo de entrada discreta RX3i.
  3. Implementar la segregación física: Aleje los cables de alimentación de 230 VCA de las líneas de señal de 24 VCC y de los cables de comunicación Ethernet que se encuentren dentro de los conductos para cables.
  4. Instale protección de circuito externo: Coloque fusibles de acción rápida y supresores de sobretensiones en los bloques de terminales de campo para proteger los backplanes de los PLC.

Buenas prácticas para el cableado de gabinetes y la segregación de alta tensión

El ruido eléctrico y las conexiones cruzadas accidentales de alta tensión siguen siendo causas importantes de daños en la placa base de los PLC en entornos DCS. Normas industriales como la IEC 61000 exigen una estricta separación física entre los circuitos de alta potencia y las líneas de control de baja tensión. Además, los equipos de mantenimiento deben instalar cables de par trenzado blindados con conexión a tierra adecuada para todos los enlaces Ethernet. La implementación de estas medidas de aislamiento físico evita el acoplamiento inductivo y prolonga la vida útil del hardware en aplicaciones de control de procesos.

Estrategias de adquisición B2B para componentes PACSystems RX3i

Los agentes de compras deben verificar los números de catálogo exactos de los módulos para evitar reemplazos erróneos de componentes. Si bien los proveedores pueden incluir el IC695EIS001 en categorías de entrada genéricas, los compradores técnicos deben confirmar su perfil de comunicación. Elegir el módulo de comunicación o E/S correcto garantiza una integración perfecta con los backplanes PACSystems RX3i existentes. Además, los compradores deben mantener la documentación de control de versiones para simplificar futuros reemplazos de emergencia.

Escenario de aplicación: Actualización de la puerta de enlace SCADA de una subestación eléctrica

Una empresa eléctrica regional necesitaba integrar un controlador PACSystems RX3i existente en una moderna red SCADA regional. El equipo de ingeniería instaló un módulo IC695EIS001 para establecer una interfaz de servidor Ethernet IEC 60870-5-104. Simultáneamente, conectaron los contactos de alarma de campo a tarjetas de entrada discretas aisladas y dedicadas, protegidas por fusibles de bloque de terminales.

Esta separación arquitectónica aisló por completo el tráfico de datos de la red del ruido eléctrico de campo. El centro SCADA logró la telemetría de datos en tiempo real en 50 milisegundos a través de Ethernet. Mientras tanto, los fusibles externos eliminaron con éxito una falla en el cableado de campo de 230 VCA sin dañar el rack de la CPU RX3i ni las interfaces de comunicación.

Para obtener módulos PACSystems RX3i auténticos y optimizar su infraestructura de control industrial, visite Powergear X Automation para obtener soluciones técnicas expertas y un suministro de hardware fiable.

Preguntas frecuentes

P1: ¿Cuál es la tensión de aislamiento del canal para el módulo IC695EIS001?
Esta especificación no es aplicable. El IC695EIS001 es un módulo de servidor Ethernet IEC 60870-5-104, no un módulo de entrada discreto, por lo que no tiene clasificación de aislamiento de canal de campo.

P2: ¿Puede el IC695EIS001 proteger mi rack de CPU RX3i contra conexiones cruzadas accidentales de 230 VCA en el campo?
No. El módulo funciona exclusivamente como interfaz de red y no se conecta a dispositivos de entrada de campo. Para proteger el rack de la CPU se requieren módulos DI aislados, fusibles y un cableado adecuado.

P3: ¿Qué módulo debo seleccionar para las entradas de señal de campo de 24 V CC o 120 V CA en un sistema RX3i?
Debe seleccionar un módulo de entrada discreta RX3i específico (como una tarjeta de entrada de la serie IC695MDL o IC694MDL) diseñado específicamente para niveles de voltaje de campo.

Solucionar problemas de conmutación por error y sincronización de CPU dual en PACSystems RX3i IC695CRU320

Localización de averías PACSystems RX3i Problemas de conmutación por error de CPU con redundancia dual IC695CRU320

En entornos de automatización industrial de alta disponibilidad, el funcionamiento continuo es fundamental. Las configuraciones de controladores lógicos programables (PLC) con redundancia dual protegen las instalaciones de procesos continuos de paradas no planificadas. La CPU Emerson GE Fanuc PACSystems RX3i IC695CRU320 ofrece redundancia de alta velocidad para aplicaciones de procesos críticos. Sin embargo, los ingenieros de planta a veces informan que la CPU secundaria no toma el control cuando falla la CPU principal, incluso con enlaces de fibra óptica duales intactos. Powergear X Automation ofrece esta guía de solución de problemas para resolver retrasos en la conmutación por error y errores de sincronización en sistemas IC695CRU320.

La integridad de la fibra física no equivale a la sincronización de la CPU.

Un error común en la automatización industrial consiste en confundir el estado del enlace físico con la sincronización de la aplicación. La CPU IC695CRU320 utiliza los módulos de intercambio de memoria de redundancia IC695RMX128 o IC695RMX228 para replicar la memoria del controlador. Las líneas de fibra óptica duales proporcionan redundancia de enlace, pero los LED de fibra óptica en buen estado solo confirman la continuidad de la capa física. Si la CPU de respaldo encuentra discrepancias de hardware o fallas graves, se niega a entrar en el estado de respaldo sincronizado. En consecuencia, la falla de la CPU principal provoca un apagado irrecuperable del sistema en lugar de una conmutación por error sin interrupciones.

Comprensión del parámetro de tiempo de espera por fallo en sistemas redundantes

Las arquitecturas de reserva en caliente PACSystems RX3i utilizan puntos de sincronización discretos dentro de cada ciclo de escaneo. El tiempo de espera por fallo predeterminado es de 60 milisegundos, ajustable de 40 a 400 milisegundos. Si la CPU activa no alcanza un punto de control de sincronización dentro de este intervalo, la unidad secundaria inicia los protocolos de conmutación por error. Sin embargo, la CPU de respaldo debe mantener la sincronización completa antes de que esto ocurra. Según los informes de fiabilidad de la automatización industrial, más del 70 % de los errores de conmutación por error redundantes se deben a la pérdida de sincronización preexistente, en lugar de a la interrupción del enlace físico.

Requisitos de revisión de hardware y compatibilidad de firmware

Para implementar una arquitectura DCS o PLC de alta disponibilidad, se requieren revisiones idénticas de CPU y hardware. Los racks RX3i primario y secundario deben ejecutar versiones de firmware idénticas y configuraciones de memoria coincidentes. Por ejemplo, combinar una revisión antigua de la CPU IC695CRU320 con un módulo de hardware más reciente provoca el rechazo de parámetros durante la sincronización en tiempo de ejecución. Además, los ingenieros deben verificar que ambos controladores residan en backplanes universales RX3i compatibles ( IC695CHS012 o IC695CHS016) en lugar de en racks de expansión de la serie 90-30.

Secuencia de diagnóstico paso a paso para la conmutación por error de la CPU secundaria

  1. Inspeccione la tabla de fallos de redundancia: Conéctese a través de Proficy Machine Edition (PME) y examine el grupo de fallos del controlador 138 para identificar errores de sincronización específicos.
  2. Verifique el diagnóstico del módulo RMX: Compruebe los LED OK, OWN, DATA y SIGNAL DETECT en ambos módulos IC695RMX128 para confirmar las transferencias de memoria interna.
  3. Validar estado de sincronización: Confirme que la barra de estado del software PME muestre explícitamente "Copia de seguridad sincronizada" para el controlador secundario.
  4. Configuración de hardware del proyecto de auditoría PME: Verifique que la lista de transferencias, el modo de redundancia y la configuración primaria/secundaria coincidan en ambos proyectos de CPU.

Prácticas de mantenimiento proactivo para sistemas de control industrial

El mantenimiento preventivo minimiza las interrupciones inesperadas por conmutación por error en plantas de proceso continuo. Los equipos de mantenimiento deben archivar periódicamente los registros de diagnóstico de la CPU y realizar copias de seguridad de los proyectos PME activos. Al reemplazar un módulo IC695CRU320 dañado, los ingenieros deben verificar la paridad del firmware antes de insertar la tarjeta en un backplane en funcionamiento. Además, los integradores de sistemas deben programar pruebas periódicas de conmutación por error durante las ventanas de mantenimiento planificadas para validar una transición sin problemas bajo carga.

Estrategias de abastecimiento B2B y reemplazo de sistemas heredados

La adquisición de piezas de repuesto para plataformas GE Fanuc antiguas o Emerson PACSystems RX3i modernas requiere una verificación exhaustiva. Los compradores B2B deben evitar adquirir CPU de repuesto basándose únicamente en el número de pieza del núcleo. Solicitar la documentación del firmware, los niveles de revisión del hardware y los registros de pruebas de la batería garantiza una compatibilidad inmediata. La compra de hardware verificado previene errores de configuración y protege la infraestructura de automatización crítica de tiempos de inactividad prolongados.

Escenario de aplicación: Recuperación de la unidad de destilación petroquímica

Una refinería química de funcionamiento continuo sufrió una parada no programada cuando la CPU principal IC695CRU320 presentó un fallo en la fuente de alimentación. Aunque los módulos RMX228 estaban conectados mediante cables de fibra óptica duales, la CPU de respaldo no logró tomar el control. El equipo de ingeniería conectó el software PME y detectó códigos de error del Grupo de Fallos 138, que indicaban una lista de transferencia de memoria no sincronizada. Una actualización de mantenimiento anterior modificó la lista de transferencia de variables de la CPU principal sin actualizar el archivo del proyecto secundario.

El equipo reajustó las configuraciones del proyecto PME, volvió a descargar la configuración de hardware correspondiente y restableció el estado de "Copia de seguridad sincronizada" en ambos bastidores. Durante una simulación planificada posterior, la desconexión de la alimentación de la CPU principal activó una transferencia inmediata y sin interrupciones a la unidad de respaldo en 30 milisegundos, lo que mantuvo un control ininterrumpido de las válvulas en todo el proceso de la refinería.

Para optimizar el tiempo de actividad de su sistema de control con componentes PLC originales y soporte técnico especializado, visite Powergear X Automation y explore nuestro catálogo de soluciones PACSystems RX3i.

Preguntas frecuentes

P1: ¿Por qué la CPU secundaria IC695CRU320 muestra el modo RUN pero no toma el control durante una falla activa de la CPU?
El modo RUN solo indica que la CPU está ejecutando lógica. La unidad secundaria debe alcanzar explícitamente el estado de "Copia de seguridad sincronizada" para tomar el control; de lo contrario, carecerá de los datos de proceso en tiempo real necesarios para gestionar las salidas de forma segura.

P2: ¿Puedo emparejar una CPU IC695CRU320 con un modelo de CPU RX3i diferente, como el CPE330?
No. La redundancia en espera activa requiere arquitecturas de CPU idénticas o compatibles estrictamente cualificadas. La combinación de diferentes familias de CPU impide la sincronización de la memoria y rompe la lógica de redundancia.

P3: ¿Qué indica que un módulo de redundancia IC695RMX128 necesita ser reemplazado?
Si el LED OK del módulo RMX permanece apagado o indica un fallo de hardware interno después de un ciclo de encendido del rack, el módulo no puede intercambiar datos de memoria y debe reemplazarse para restaurar la redundancia.

Interfaz de red Genius IC200GBI001 para compatibilidad con PLC heredados

Interfaz de red Genius IC200GBI001 para compatibilidad con PLC heredados

Maximice la vida útil del sistema heredado con la interfaz Genius IC200GBI001

La interfaz de red IC200GBI001 Genius sirve como un puente fundamental entre las modernas E/S VersaMax y las arquitecturas de control GE heredadas. Soluciona un problema importante en los proyectos de automatización industrial existentes. Los ingenieros a menudo tienen dificultades para mantener sistemas antiguos sin tener que reemplazar completamente el PLC. Este módulo permite a las plantas proteger sus inversiones existentes al tiempo que incorpora capacidades de E/S flexibles.

Interfaz de red Genius IC200GBI001 para compatibilidad con PLC heredados

Perfecta integración con Serie GE 90-30 Sistemas

El IC200GBI001 es compatible de forma nativa con el protocolo Genius, la base de los PLC GE 90-30 antiguos. Se comunica directamente con los controladores de bus Genius, como el IC693BEM331. Esta compatibilidad garantiza que sus sistemas de control existentes sigan funcionando durante las actualizaciones de hardware graduales. En consecuencia, puede modernizar el hardware de E/S remotas sin modificar la CPU central.

Rendimiento determinista en la automatización de fábricas

A diferencia de algunos protocolos Ethernet modernos, Genius funciona como una red determinista de paso de tokens. Si bien carece de la velocidad bruta de Gigabit Ethernet, su comportamiento de escaneo es altamente predecible. En mi experiencia en Powergear X Automation, la latencia de la red rara vez afecta el rendimiento. El ciclo de escaneo del PLC suele limitar el tiempo de respuesta, no la interfaz en sí. Por lo tanto, sigue siendo ideal para el control discreto y el enclavamiento de procesos críticos.

Inmunidad superior al ruido para entornos hostiles

Los entornos industriales suelen sufrir altas interferencias electromagnéticas (EMI) provenientes de grandes motores y soldadoras. El IC200GBI001 destaca en este aspecto porque la red Genius ofrece mayor estabilidad que muchas de las primeras implementaciones de Ethernet. Este diseño robusto reduce los fallos intermitentes de E/S y maximiza el tiempo de funcionamiento del sistema. Cumple perfectamente con las normas IEC para la automatización de fábricas en zonas con alto nivel de ruido.

Mejores prácticas para la instalación y puesta a tierra

El éxito con el IC200GBI001 requiere una configuración e instalación física precisas. Debe asignar un número de dispositivo Genius único para evitar alarmas de "E/S no presente". Además, una conexión a tierra adecuada es fundamental para la estabilidad de la comunicación. Siempre conecte a tierra el blindaje del cable en un solo punto, generalmente en el lado del PLC. Esto evita los bucles de tierra que suelen afectar a los tendidos de cable largos en la planta.

  • Verifique las direcciones únicas del dispositivo Genius antes de encenderlo.
  • Utilice cableado de par trenzado blindado de alta calidad para todos los tramos.
  • Conecte a tierra el blindaje únicamente en el controlador de bus.
  • Mantenga una distancia mínima con respecto a líneas eléctricas de alto voltaje.
  • Mantenga un módulo de repuesto preconfigurado para recuperación de emergencia.

Perspectivas estratégicas de Powergear X Automation

En Powergear X Automation, consideramos el IC200GBI001 como una herramienta estratégica para el ciclo de vida. Mientras la industria avanza hacia Ethernet Industrial, muchas instalaciones no pueden permitirse el tiempo de inactividad que supone una migración completa. Este módulo ofrece una solución intermedia fiable. Permite una modernización gradual sin el riesgo de una revisión masiva del sistema. Sin embargo, siempre planifique su migración a largo plazo mientras utiliza estas herramientas compatibles con sistemas heredados.

Escenarios de aplicación

  • Actualizaciones por fases: Reemplazo de bloques de E/S heredados defectuosos con módulos VersaMax mientras se mantiene la CPU 90-30.
  • Expansión remota: Agregar nuevos sensores a una red Genius existente sin instalar nuevos racks de PLC.
  • Zonas de alta EMI: Implementación de E/S en áreas donde la red Ethernet estándar sin blindaje podría fallar debido al ruido eléctrico.

Preguntas frecuentes de expertos

¿Cómo elijo entre reparar bloques Genius antiguos o comprar el IC200GBI001?
Reparar bloques antiguos suele provocar fallos recurrentes. El IC200GBI001 es una mejor inversión porque utiliza hardware VersaMax moderno. Esta transición mejora la fiabilidad y simplifica la adquisición de piezas en el futuro.

¿Cuál es el error más común durante la puesta en marcha?
La mayoría de los ingenieros olvidan comprobar la velocidad en baudios. El IC200GBI001 debe coincidir con la velocidad de la red existente (38.4 kbps, 76.8 kbps o 153.6 kbps). Una discrepancia impedirá la comunicación de todo el bus.

¿Puedo utilizar este módulo para conectarme a un PLC de terceros?
Directamente, no. Requiere un controlador de bus Genius. Sin embargo, si su sistema externo cuenta con una puerta de enlace Genius, la comunicación es posible. Verifique siempre primero la compatibilidad de la capa física.

Para obtener más asistencia técnica y componentes de automatización de alta calidad, visite Powergear X Automation y encuentre la solución adecuada para sus instalaciones.

GE Fanuc IC200MDL740 Una guía para la decodificación de módulos PLC

GE Fanuc IC200MDL740: Guía para la decodificación de módulos PLC

Decodificación de números de modelo de PLC GE Fanuc: Cómo identificar módulos de entrada y salida

Navegar por la complejidad del hardware de automatización industrial requiere precisión. Para los ingenieros y especialistas en compras que trabajan con sistemas GE Fanuc, el número de modelo sirve como guía técnica. Identificar erróneamente un módulo puede provocar fallos catastróficos del hardware o tiempos de inactividad prolongados del sistema. Esta guía explica la nomenclatura de la serie VersaMax , utilizando el IC200MDL740 como caso de estudio principal.

GE Fanuc IC200MDL740 Una guía para la decodificación de módulos PLC

La anatomía de un número de modelo GE Fanuc

Cada carácter de un número de modelo de GE Fanuc representa un atributo de hardware específico. Normalmente, el prefijo "IC200" identifica la familia VersaMax, que sigue siendo un elemento básico en la automatización industrial gracias a su modularidad. Las tres letras siguientes proporcionan la clasificación funcional. En Powergear X Automation, enfatizamos que comprender estos códigos es la manera más rápida de verificar el flujo de señales durante la fase de diseño.

Diferenciación de los códigos MDL, MDO y MDR

El código funcional es el segmento más crítico para distinguir entre direcciones de señal.

  • MDL (Entrada discreta): Estos módulos reciben señales de dispositivos de campo como interruptores de límite o sensores de proximidad.
  • MDO (Salida discreta): Estos módulos controlan cargas mediante transistores de estado sólido, que se encuentran comúnmente en tareas de conmutación de alta velocidad.
  • MDR (Salida de relé): Estos utilizan relés mecánicos para conmutar corrientes más altas o cargas CA/CC.

Por lo tanto, un IC200MDL740 es estrictamente un módulo de entrada. Su uso para alimentar una electroválvula no funcionará y podría provocar una falla del PLC.

Especificaciones técnicas de la IC200MDL740

El sufijo numérico "740" proporciona una visión más detallada de las características eléctricas. En concreto, el IC200MDL740 cuenta con 16 puntos de entrada de lógica positiva (sink) de 24 VCC. Estos módulos incorporan aislamiento óptico para proteger la lógica interna de picos de tensión externos. En los sistemas de control de petróleo y gas, este aislamiento evita que el ruido eléctrico altere la integridad de los datos.

Experiencia de campo: Consejos prácticos de instalación

Durante mis 15 años de trabajo de campo en Powergear X Automation, he observado que la mayoría de los errores de puesta en servicio se deben a simples descuidos de cableado.

  • Integridad del etiquetado: Etiquete siempre los cables según la distinción MDL/MDO antes de encenderlos.
  • Coincidencia de voltaje: Asegúrese de que la fuente de alimentación de campo coincida con el requisito de 24 VCC de la serie 740.
  • Gestión de vibraciones: Utilice casquillos de alta calidad en entornos con maquinaria pesada para evitar “señales fantasma”.
  • Supresión de ruido: Implemente blindaje externo para tramos de cable largos para mantener la claridad de la señal.

La evolución de la E/S en la automatización moderna

Si bien GE Fanuc pasó por diversas marcas (GE IP, Emerson), la lógica central de estos números de modelo se mantiene constante. Los entornos modernos de DCS y PLC aún dependen de estas convenciones de nomenclatura estandarizadas para la compatibilidad con sistemas heredados. Nuestro equipo en Powergear X Automation recomienda mantener una hoja de referencias cruzadas digital para agilizar la adquisición de repuestos y las reparaciones de emergencia.

Preguntas frecuentes de expertos: selección y mantenimiento

P1: ¿Puedo reemplazar un módulo de entrada MDL con un módulo de relé MDR si los voltajes coinciden?
No, cumplen funciones opuestas. Un MDL recibe información, mientras que un MDR envía comandos. Intercambiarlos resultará en un bucle no funcional y posibles cortocircuitos.

P2: ¿Cuál es el punto de falla más común del IC200MDL740 en entornos hostiles?
La sobretensión en los pines de entrada es la principal causa. Si bien están optoaislados, una sobretensión sostenida causada por un sensor defectuoso puede degradar los circuitos internos.

P3: ¿Cómo puedo verificar si un módulo es “Sourcing” o “Sinking” sin un manual?
Generalmente, los módulos MDL de GE Fanuc se agrupan por tipo de lógica. El 740 es una entrada de "descarga", lo que significa que requiere un sensor de "fuente". Siempre revise el diagrama de cableado en el lateral de la carcasa del módulo para verificar la polaridad del terminal común (COM).

Escenarios de aplicación

  • Fabricación: Uso de módulos MDL740 para monitorear el estado de la cinta transportadora a través de ojos fotoeléctricos.
  • Procesamiento químico: Integración de módulos de salida MDO para activar alarmas de seguridad según los umbrales de entrada.
  • Tratamiento de aguas: Utilizando módulos MDR para bobinas de arranque de motores de servicio pesado que requieren conmutación de alta corriente.

Para obtener información técnica más detallada y un catálogo completo de componentes GE Fanuc, visite a los expertos de Powergear X Automation . Le brindamos el soporte técnico y la confiabilidad de hardware que su planta requiere.

Maximizar el tiempo de actividad: Por qué GE RX3i destaca en la producción continua

Guía de migración de RX7i a RX3i | Optimizar el control industrial

Maximizar la eficiencia industrial: migrar de RX7i a PACSystems RX3i

El valor estratégico de la modernización del sistema

Modernizar su infraestructura de control, pasando de la antigua RX7i a la plataforma PACSystems RX3i, representa un salto significativo en la capacidad operativa. En mi experiencia en Powergear X Automation, vemos que esta transición no se trata solo de reemplazar hardware, sino de desbloquear un mayor ancho de banda de comunicación y una flexibilidad superior. Industrias como la petroquímica y la farmacéutica requieren un control preciso. Por consiguiente, la RX3i proporciona la infraestructura necesaria para la lógica compleja y la adquisición de datos a alta velocidad.

Maximizar el tiempo de actividad: Por qué GE RX3i destaca en la producción continua

Análisis técnico profundo: potencia de procesamiento y memoria

La clave de la actualización del RX3i reside en sus módulos de CPU avanzados, como el IC698CPE020 , el CPE030 y el CPE040 . Estos procesadores utilizan tecnología Pentium M para ofrecer velocidades de reloj significativamente superiores a las de sus predecesores.

  • Tiempos de ciclo reducidos: Las velocidades de reloj más altas acortan los ciclos de escaneo lógico.
  • Control de precisión: Una respuesta más rápida mejora la regulación de la temperatura en los reactores químicos.
  • Reducción de desperdicios: Las líneas de envasado de alta velocidad se benefician de menores tasas de rechazo.

Además, la memoria caché ampliada garantiza que el sistema gestione tareas de automatización a gran escala sin latencia.

Garantizar la continuidad mediante redundancia avanzada

Para entornos de misión crítica, el módulo de redundancia IC698CRE020 es indispensable. Este hardware facilita la conmutación sincronizada instantánea entre los controladores principal y de respaldo.

  • Cero tiempo de inactividad: La conmutación por error automatizada evita paradas costosas no planificadas.
  • Cumplimiento de seguridad: La arquitectura se alinea con los rigurosos estándares IEC 61508.
  • Mitigación de riesgos: La redundancia elimina puntos únicos de falla en las redes energéticas.

Nuestro equipo observa a menudo que los sistemas de alta confiabilidad se amortizan al evitar solo una hora de interrupción de la producción.

Optimización de la conectividad y la integración de protocolos

El módulo Ethernet IC698ETM001 actúa como puente para las modernas aplicaciones de Internet industrial de las cosas (IIoT). Admite un rendimiento de 100 Mbps y se integra a la perfección con los protocolos Modbus/TCP y GE Ethernet/IP. Por lo tanto, los usuarios experimentan una latencia significativamente menor en los sistemas SCADA. Esta conectividad mejorada permite un diagnóstico remoto más fluido. En consecuencia, los ingenieros dedican menos tiempo in situ durante las fases de puesta en marcha y resolución de problemas.

Mejores prácticas de instalación y mantenimiento

Para garantizar la estabilidad a largo plazo, los equipos técnicos deben seguir estrictos protocolos de instalación física. Los entornos con alta vibración requieren refuerzos mecánicos específicos.

  • Utilice pernos antivibración para asegurar los módulos de CPU.
  • Aplique casquillos resistentes a las vibraciones en todos los puertos de cableado.
  • Instale protectores contra sobretensiones externos para las interfaces Ethernet.
  • Mantenga la temperatura del gabinete entre 0°C y 60°C.
  • Limpie los conductos de aire y los ventiladores de refrigeración trimestralmente.

Una gestión térmica adecuada previene el envejecimiento prematuro de los componentes. Además, proteger la CPU de sobretensiones protege su inversión de las fluctuaciones de la red eléctrica.

Comentario sobre automatización de Powergear X

En Powergear X Automation, creemos que la industria está evolucionando hacia la automatización definida por software. Si bien el RX3i es un hardware robusto, su verdadera fortaleza reside en su capacidad para gestionar cargas de trabajo con uso intensivo de datos. Recomendamos a los usuarios no simplemente intercambiar módulos. En su lugar, aprovechen esta migración para auditar la topología de su red. Actualizar a RX3i ofrece una oportunidad excepcional para optimizar todo su bucle de control para la próxima década de producción.

Escenarios de aplicación práctica

  • Refinación Petroquímica: Gestión de miles de puntos de E/S con redundancia de alta velocidad para funciones instrumentadas de seguridad.
  • Dosificación farmacéutica: Utilizando un escaneo preciso de CPU para cumplir con el estricto seguimiento regulatorio de la FDA y la precisión de la dosis.
  • Ensamblaje automotriz: Integración de múltiples sensores de terceros a través de Ethernet/IP para monitoreo de calidad en tiempo real.

Preguntas frecuentes

1. ¿Cuándo es el momento adecuado para pasar de RX7i a RX3i?
Debería considerar una actualización si su sistema RX7i actual presenta retrasos lógicos o si no encuentra repuestos fácilmente. Además, si sus instalaciones requieren una mejor integración con plataformas SCADA o en la nube modernas, el RX3i es el sucesor lógico.

2. ¿Puedo reutilizar mis racks de E/S RX7i existentes con una nueva CPU RX3i?
El RX3i está diseñado para ofrecer una alta retrocompatibilidad. La mayoría de los módulos de E/S del RX7i funcionan a la perfección; sin embargo, los módulos ETM más antiguos o las unidades especializadas de alta potencia podrían requerir actualizaciones de firmware. Recomendamos realizar una auditoría completa de compatibilidad antes de comprar.

3. ¿Cuál es el error más común durante la puesta en marcha del RX3i?
El error más frecuente es descuidar la conexión a tierra y la protección contra sobretensiones de los puertos Ethernet. A diferencia de las conexiones serie más antiguas, la Ethernet de alta velocidad es sensible a las interferencias electromagnéticas. Utilice siempre cables blindados de grado industrial para garantizar la integridad de los datos.

¿Busca componentes originales de GE PACSystems o asistencia experta para la migración? Visite a los expertos de Powergear X Automation para encontrar los módulos de CPU más recientes y soluciones de control personalizadas para sus instalaciones.

Aplicaciones del GE Fanuc RX3i en energía y fabricación

PLC RX3i: Impulsando sistemas de automatización y control industrial

El PLC RX3i de GE Fanuc (Emerson), un sistema potente y versátil para la automatización industrial moderna

El PLC RX3i es un producto estrella. Originalmente de GE Fanuc, ahora forma parte de la gama de productos de Emerson. Es un componente fundamental en el control moderno. Esta plataforma está diseñada para aplicaciones exigentes, ofrece una gran fiabilidad y proporciona procesamiento en tiempo real. Su amplia adopción confirma su posición de preferencia.

Entendiendo el RX3i como un controlador de automatización programable (PAC)

El RX3i es más que un PLC. Es un auténtico PAC. Combina la robustez de un PLC con funciones avanzadas, como CPU rápidas. Cuenta con Ethernet determinista. Utiliza E/S modulares. Su arquitectura es muy escalable. Admite el control de máquinas pequeñas. También gestiona grandes redes de fábricas.

✅ Características principales:

Procesamiento de alta velocidad: garantiza tiempos de escaneo mínimos.

E/S Hot-Swap: reemplace módulos sin detenerse.

Comunicación robusta: compatible con PROFINET, Modbus, Serial.

Integración de sistemas: maneja el control de seguridad y movimiento.

Impulsando la red: Aplicaciones en el sector energético y de servicios públicos

La industria energética requiere un control robusto. El tiempo de inactividad es costoso y peligroso. El RX3i gestiona funciones auxiliares clave.

Controla el Balance de Planta en centrales térmicas. Gestiona los controles de calderas. Y gestiona los sistemas de agua de refrigeración. Contribuye a la automatización de subestaciones. Controla parques eólicos y solares. Las opciones de redundancia son clave en este caso. Unos sistemas fiables reducen las interrupciones imprevistas.

Del pozo a la refinería: confiabilidad en las operaciones de petróleo y gas

El sector del petróleo y el gas utiliza el RX3i. Funciona en entornos extremos.

Las aplicaciones comunes incluyen el control de cabezales de pozo. Gestiona estaciones compresoras de tuberías. Automatiza la separación del procesamiento de gas. Se integra con sistemas SCADA. Funciona con sistemas de seguridad certificados. Gestiona eficazmente las E/S remotas.

Garantizar la salud pública: automatización del tratamiento de agua y aguas residuales

Las instalaciones de agua necesitan sistemas de control estables. La seguridad pública depende de ello. El RX3i es el sistema de elección frecuente.

Controla la entrada de agua cruda. Gestiona estaciones de bombeo de alta presión. Supervisa la aireación y el manejo de lodos. Su larga vida útil minimiza los riesgos de mantenimiento. Garantiza un funcionamiento continuo y conforme a las normativas.

Aceleración de la producción: automatización discreta y de fábrica de alta velocidad

La fabricación requiere velocidad y sincronización. La RX3i permite un mayor rendimiento.

Se utiliza en el envasado de alta velocidad. Controla celdas de ensamblaje complejas. Integra la robótica con fluidez. Se conecta con HMI y VFD. Esto crea líneas de producción adaptables.

Mi opinión: La propuesta de valor del RX3i de Emerson

El RX3i mantiene su relevancia por dos razones: es retrocompatible y forma parte del portafolio de Emerson, lo que protege la inversión previa. Además, permite la modernización.

Conecta el control de campo con los sistemas superiores, como las capas DCS o MES. Los ingenieros confían en este potente sistema. Una plataforma sirve para múltiples aplicaciones. Esta es su principal ventaja.

🔧Ventajas técnicas en la implementación:

Configuración sencilla para CPU redundantes. Gestiona eficazmente grandes bases de datos de etiquetas. Utiliza un entorno de programación estandarizado.

Intercambio de datos sin interrupciones: integración con arquitecturas SCADA y DCS

El RX3i es una capa de E/S inteligente. Se integra en arquitecturas de supervisión más amplias. Se comunica con SCADA y DCS.

Esto permite un control fiable a nivel de campo. Proporciona un flujo de datos. Es compatible con protocolos industriales estándar. Y conecta equipos antiguos y modernos.

Conclusión: Una plataforma confiable para el control de misiones críticas

El PLC RX3i es fundamental. Combina alto rendimiento y un diseño robusto. Cuenta con amplias capacidades de comunicación. Es una solución ideal para diversas industrias, como la generación de energía y el petróleo. Funciona en manufactura e infraestructura. Su éxito demuestra su fiabilidad.

Preguntas frecuentes: Perspectivas de expertos sobre la implementación de RX3i

P1: ¿Cuál es un obstáculo común en la migración?

Un problema común es la configuración de E/S. El RX3i ofrece una ruta de migración. La programación anterior se basaba en registros. El nuevo sistema se basa en etiquetas. Esto debe actualizarse. Es fundamental realizar pruebas exhaustivas. Esto aprovecha al máximo el nuevo hardware.

P2: ¿Cómo ayuda su arquitectura PAC al análisis?

La arquitectura PAC ofrece mayor potencia y mayor capacidad de memoria. Esto gestiona lógica de control compleja. Gestiona conexiones de datos directas de alta velocidad. Permite el envío de datos eficientemente. Esto es ideal para análisis en tiempo real y facilita las aplicaciones de mantenimiento predictivo.

P3: ¿Cuándo debería una planta más pequeña elegir el RX3i?

Elija el RX3i para escalabilidad futura. Elíjalo por su redundancia inherente. Úselo para sincronización de alta velocidad. Los PLC de menor potencia no pueden garantizar esto. Protege su sistema contra el futuro. Ofrece mejores funciones de seguridad. Y simplifica la integración posterior de DCS o MES.

Explorar soluciones de automatización avanzada

Descubra más sobre el PLC RX3i. Vea cómo optimiza los procesos industriales. Consulte estudios de caso específicos. Visite nuestro sitio web. Powergear X Automation ofrece soluciones expertas. Las adaptamos a entornos complejos.

Volver arriba
El producto ha sido agregado a su carrito